光学膜切割为什么总是边缘披风、拐角变形?——六类光学膜精密切割的工艺指南与刀片选型
全球近6000家客户的共同选择
光学膜切割为什么总是边缘披风、拐角变形?——六类光学膜精密切割的工艺指南与刀片选型
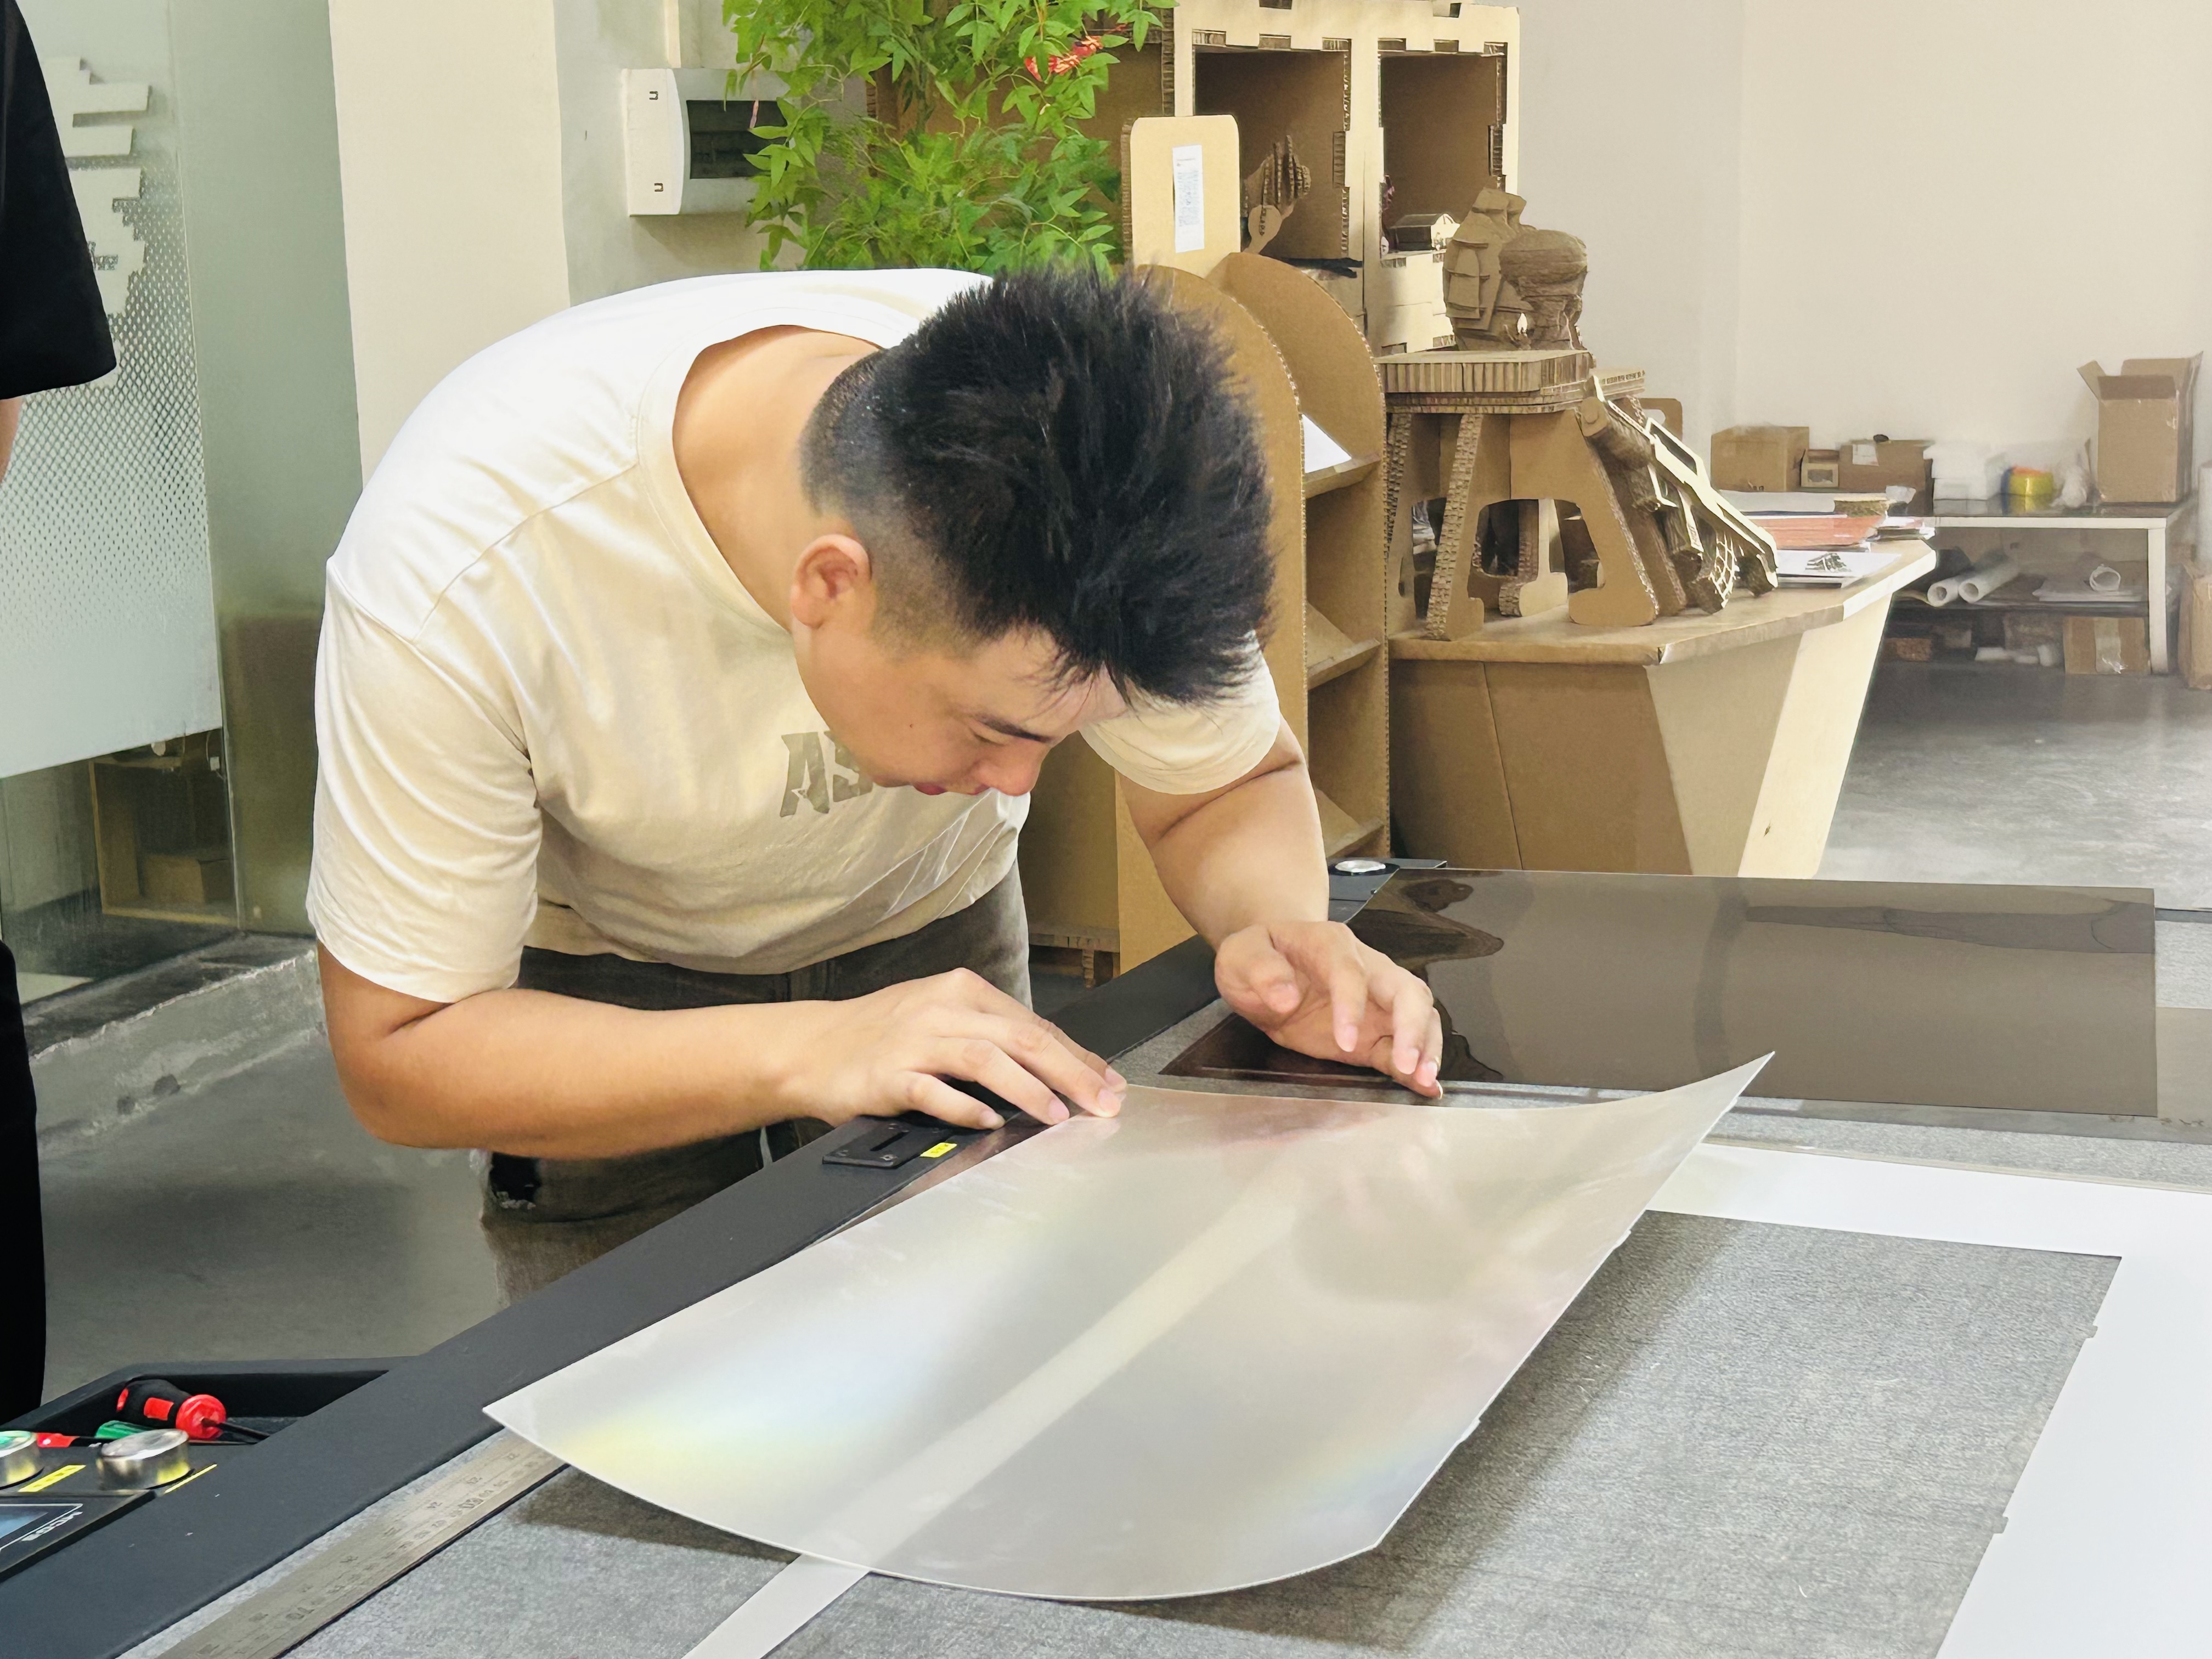
上周一个台资客户来测试打样翻了一次车。
台系光学膜厂商送来六类样品:防窥膜、复合膜、无保增光、带保增光、扩散片、反射片。厚度都在0.15到0.4毫米之间,最薄的比一张A4纸厚不了多少。
试切结果很难看:全部尺寸NG,2.5次元量测仪认不出边缘;防窥膜边缘像被狗啃过;反射片拐角直接裂开;几乎每一款都有不同程度的变形、分层、起膜。
客户工程师把报表发到群里,附了一句:"基础数字切割搞不定。"
他没说错。用切卡纸和瓦楞的工艺去切光学膜,就像用菜刀雕豆腐——不是刀不好,是用错了地方。
但翻车不是坏事。翻车翻出来的问题,才是真问题。
六类膜,六个脾气
这次试切的六类膜,看着都是"薄薄一片",其实各有各的难搞:
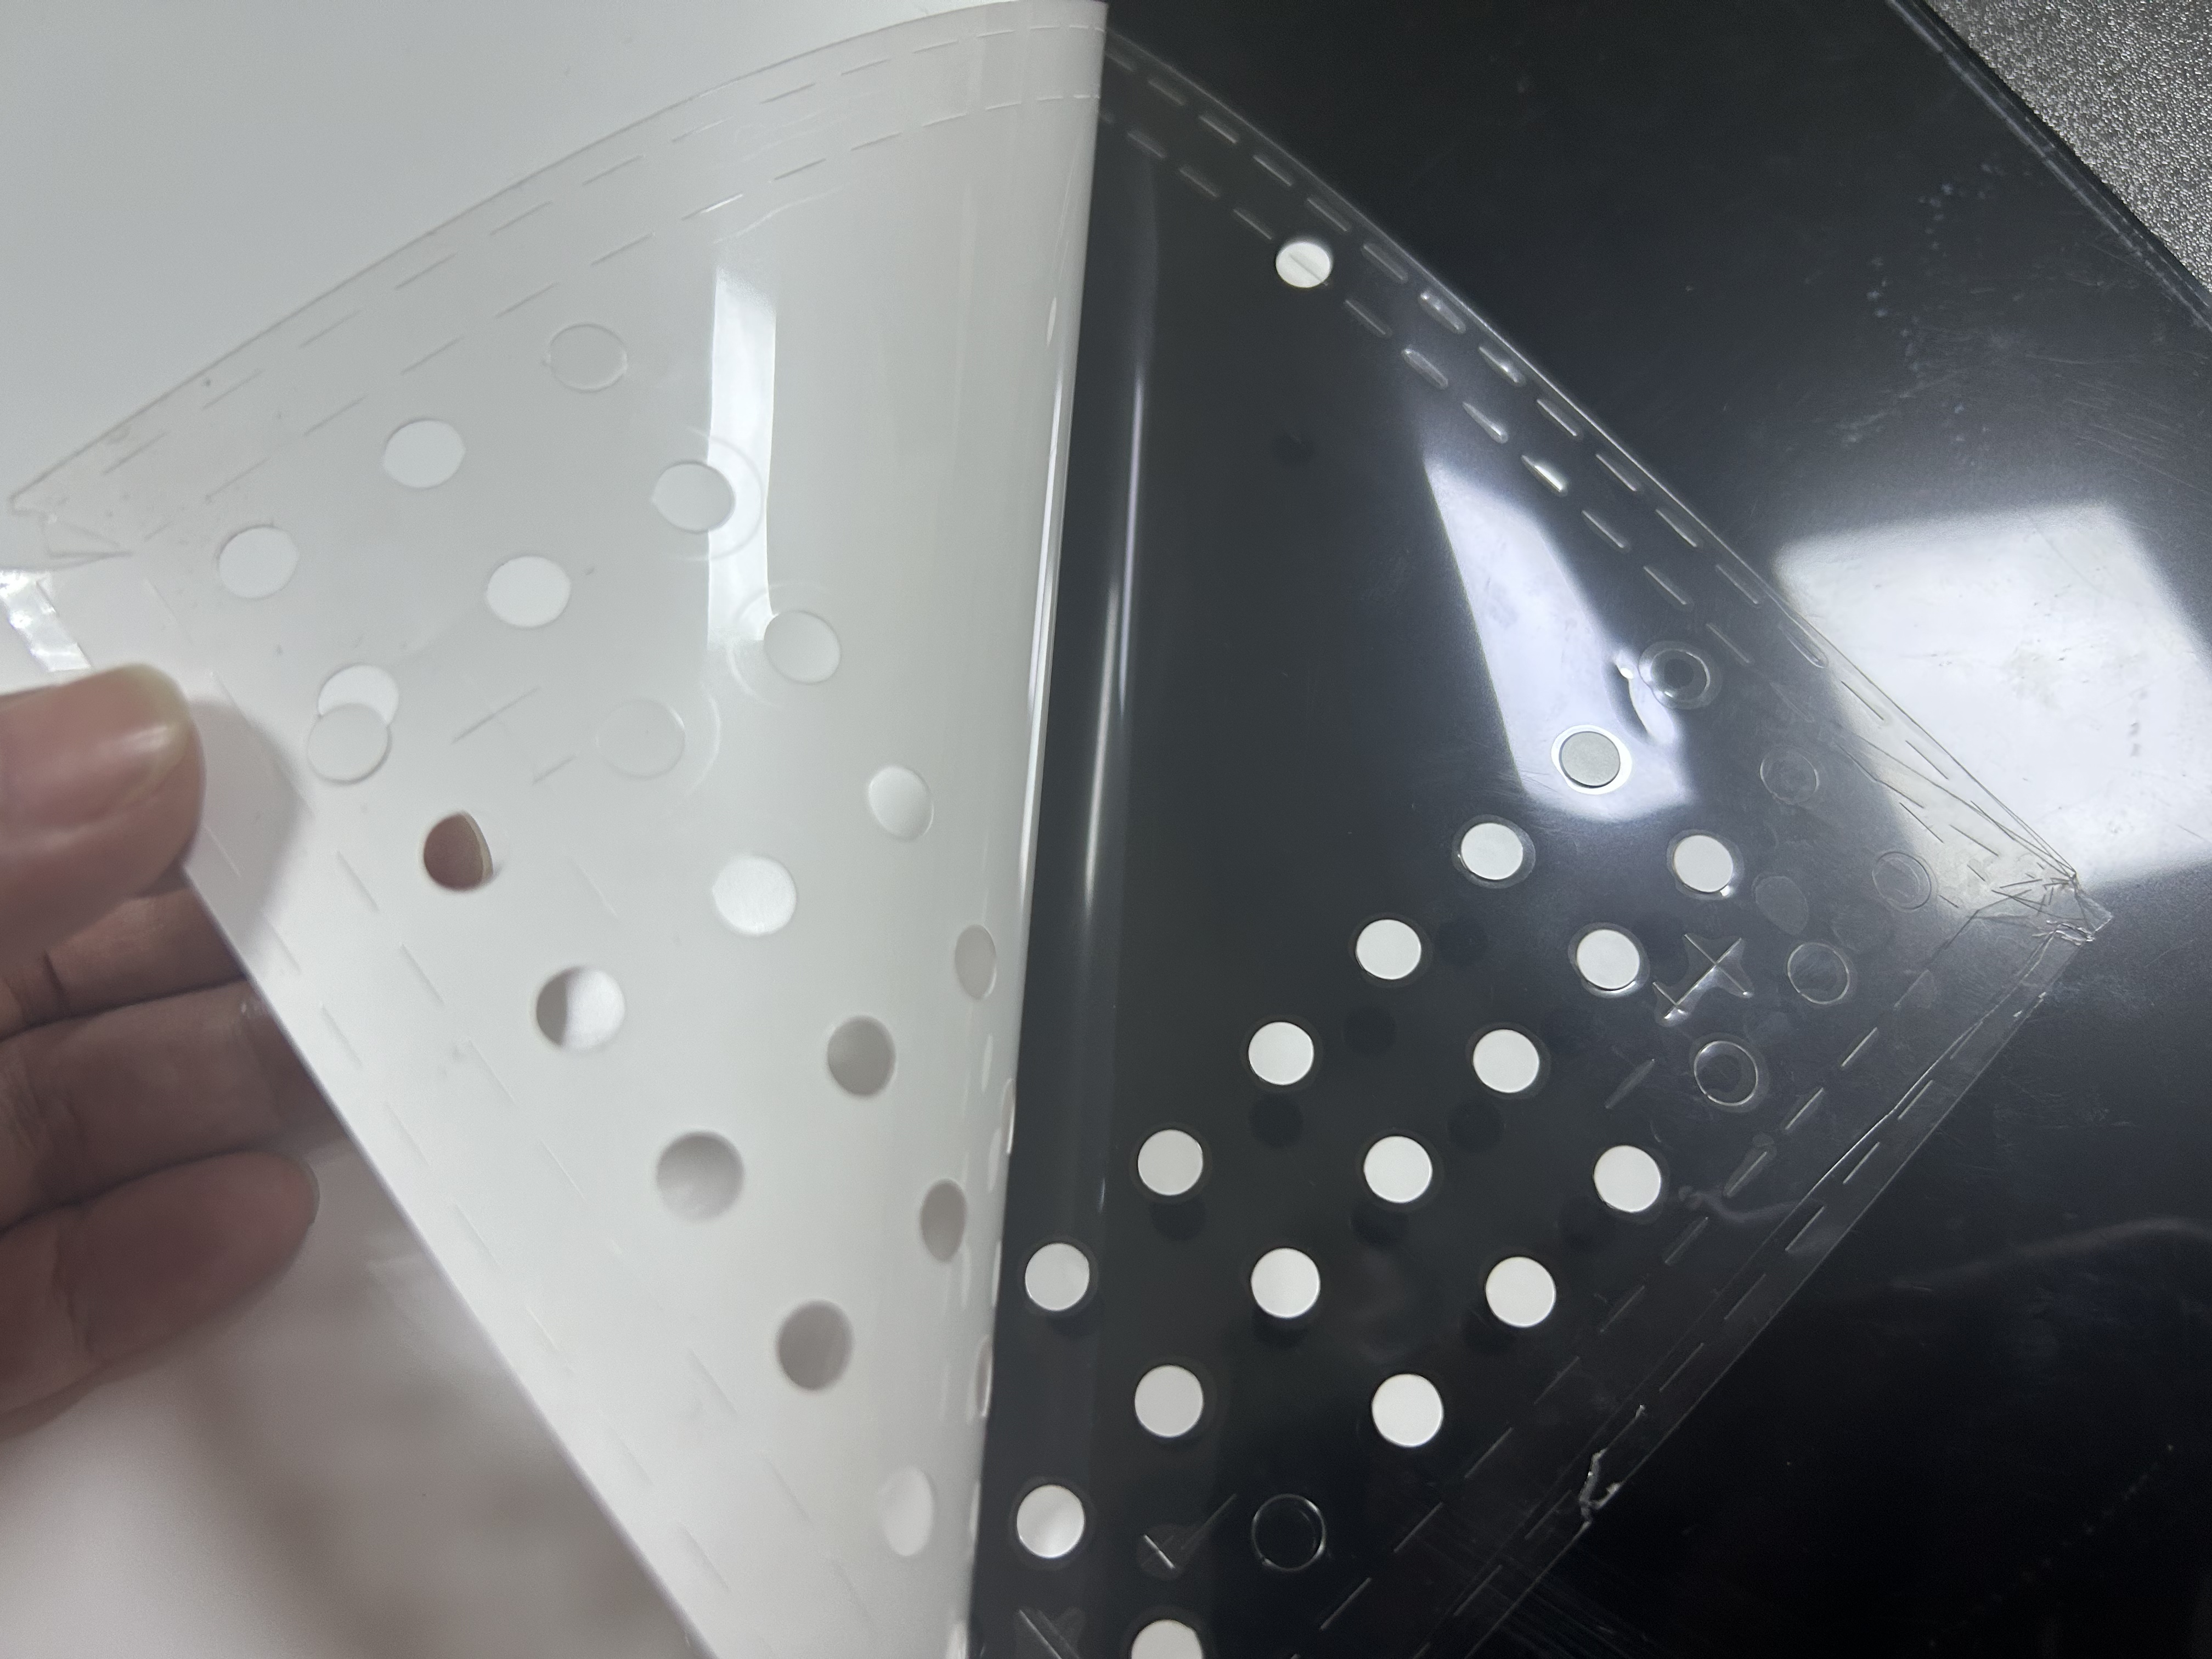
防窥膜(约0.4mm):PET基材加微百叶窗层加保护膜,三层复合。微结构层怕压,一压就废;保护膜和功能层之间容易分层。
复合膜(约0.4mm):多层光学膜贴在一起,层间应力不均匀。切完拐角自动变形,挂耳孔塌边。
无保增光(0.288mm):单层棱镜结构,没有保护膜。棱镜结构极其脆弱,轻微变形就报废。
带保增光(0.15mm):棱镜层外面贴了一层保护膜。问题是保护膜在切割过程中自己就起膜了,根本不需要你去撕。
扩散片(0.215mm):PET基材加扩散涂层。涂层硬而脆,边缘一切就崩。
反射片(0.225mm):PET基材加反射涂层,含银或铝粉。涂层和基材的附着力本来就弱,刀一过,拐角直接裂开进面。
它们的共同点是:都不厚,但都很娇气。
边缘不光滑,是第一个也是最后一个问题
六类膜的不良五花八门,但最刺眼的是同一个问题:边缘。
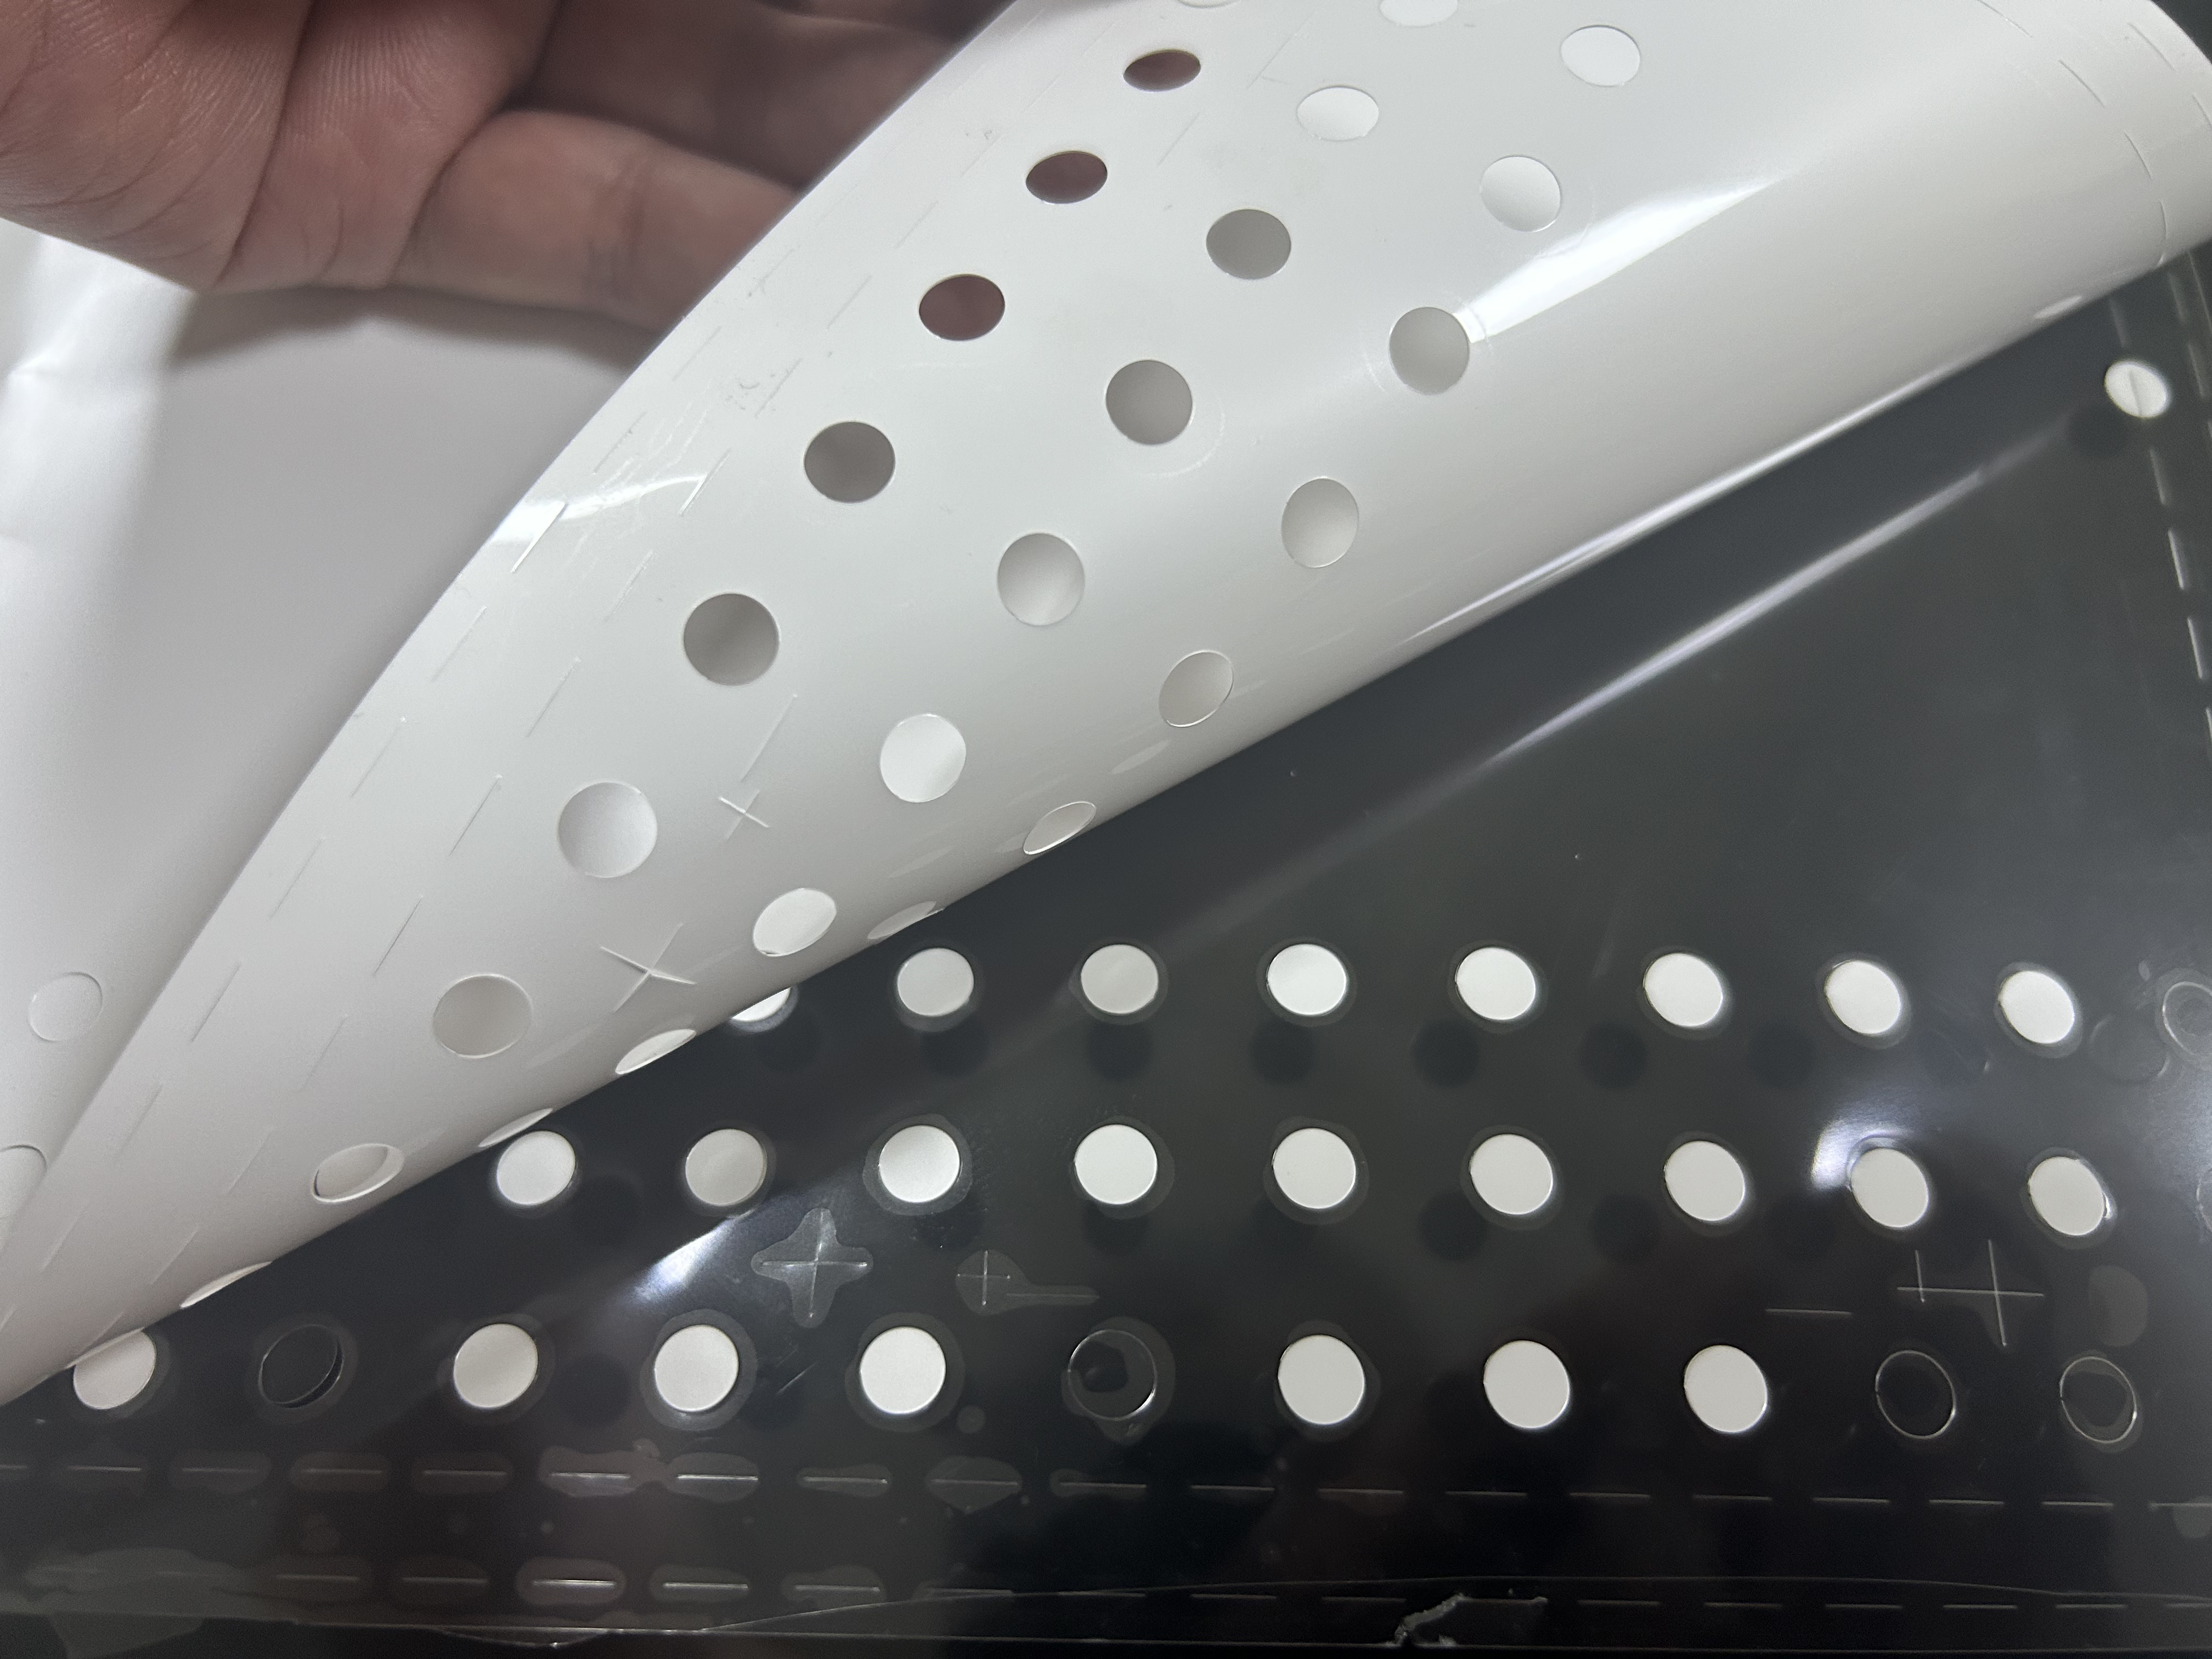
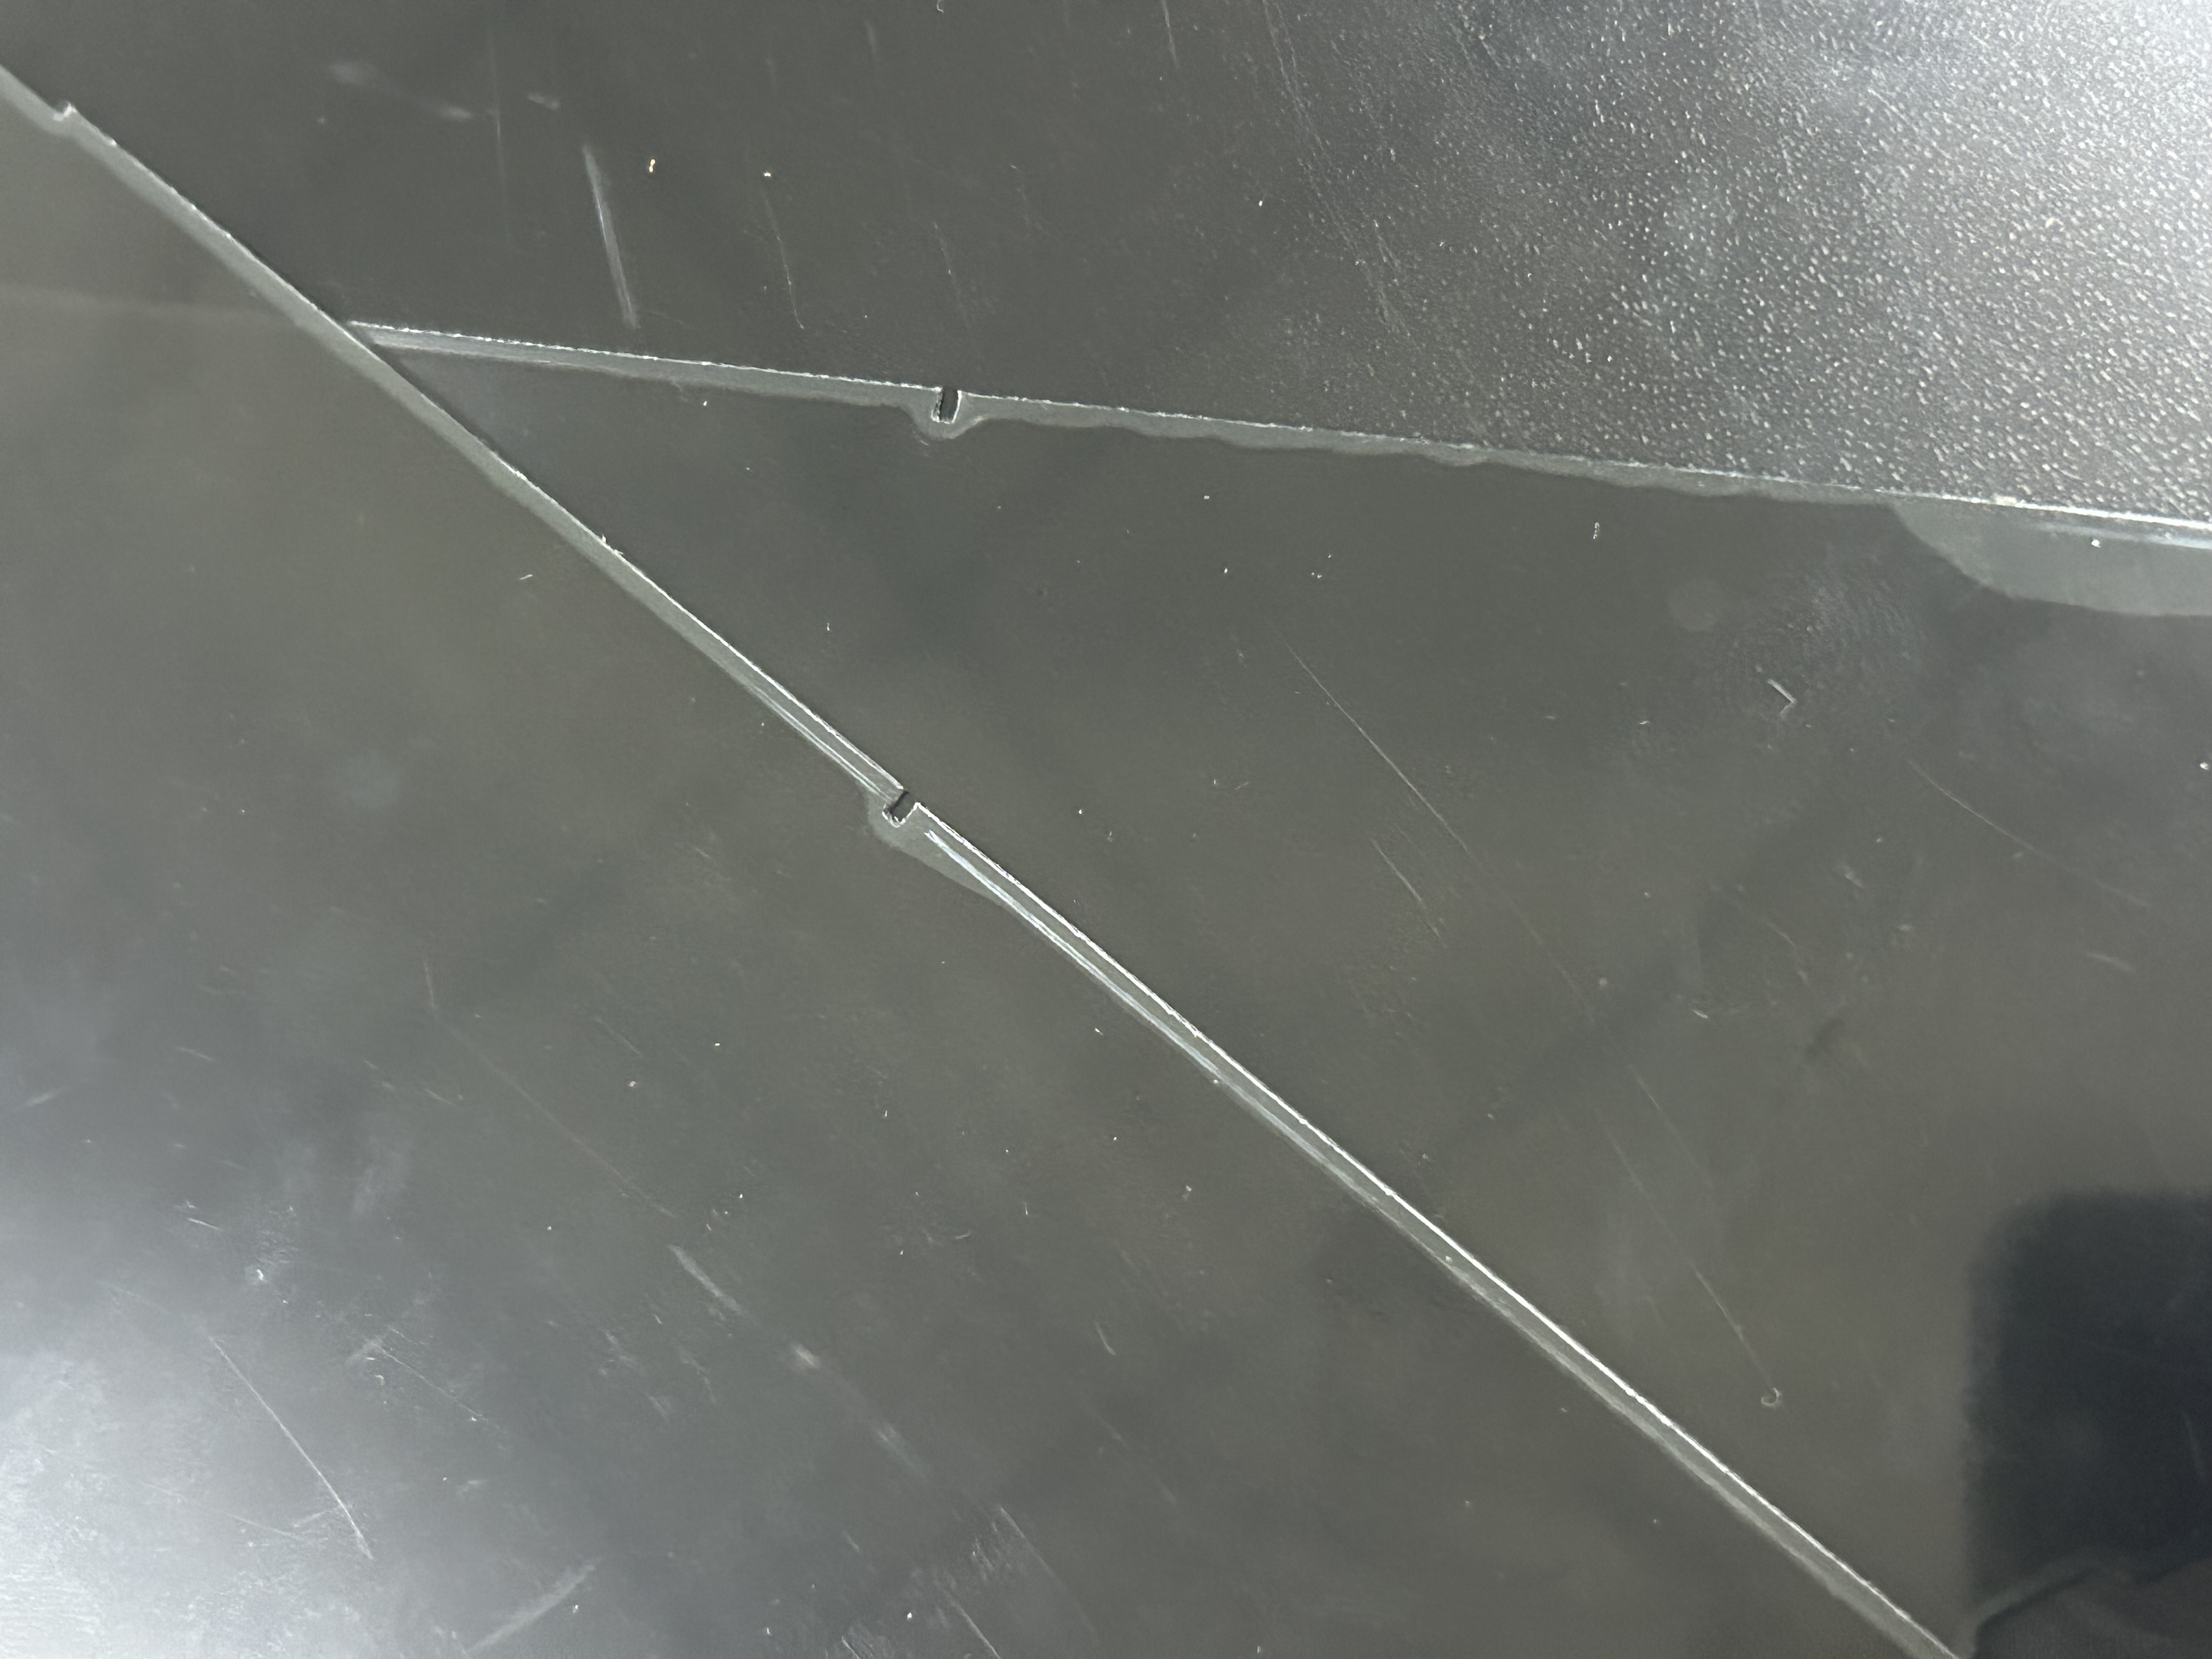
防窥膜的边缘像被撕开的,带着毛絮状的披风。反射片的边缘直接裂开,裂纹往里走了好几个毫米。扩散片的边缘崩出了锯齿状的小缺口。复合膜和无保增光看起来还算平整,放到显微镜底下,边缘也不是一条直线,而是密密麻麻的微锯齿。
客户的三次元量测仪认不出边缘,根因就在这里——边缘质量太差,光的反射是乱的,仪器找不到清晰的边界。
所以边缘光滑,不是一个审美问题,是一个能不能被测量、能不能被认可的问题。
把六类膜的不良摊开来看,边缘不光滑的来源有三种:
撕裂。刀不够锋利,或者刃角太大,材料不是被"切"开的,而是被"撕"开的。撕开的断面必然带毛刺、带披风。防窥膜和复合膜的披风,主要来自这个原因。
崩缺。材料本身硬而脆,刀锋过的时候,材料不是让开,而是碎掉。扩散片的涂层和反射片的反射层,都属于这一类。崩缺的边缘看起来像被狗啃过,有深浅不一的小缺口。
热熔。振动频率不够高,或者刀片钝了,摩擦生热,材料边缘熔化后又凝固,形成不规则的凸起或发黑。这在极薄的带保增光上尤其明显。
三种来源,三种机理,需要的解法也不一样。
解决边缘光滑,我们干了三件事
第一件:让刀锋先于材料破坏。
边缘光滑的前提,是材料必须被"切"断,而不是被"撕"断。"切"和"撕"的区别在于:切的时候,刀锋先于材料破坏;撕的时候,材料先于刀锋破坏。
要让刀锋先于材料破坏,需要两件事:刀锋足够锋利,切入角足够小。
所以我们把刃口从常规的0.5-0.8毫米做到了0.2-0.3毫米,把刃角从45度收窄到30到35度。目的只有一个:让刀锋进入材料的时候,阻力最小,破坏最干净。
这一步解决的是"撕裂型披风"。
第二件:不让材料碎掉。
对于硬脆涂层——扩散涂层、反射涂层——再锋利的刀也会崩边。因为涂层的破坏模式不是"塑性变形",而是"脆性断裂"。脆性断裂的触发条件是局部应力超过了材料的断裂强度。
所以解法不是让刀更锋利,而是分散应力。
我们用了两种方法:一是DLC涂层刀片,降低刀片和材料之间的摩擦系数,让刀锋滑过涂层而不是刮过涂层;二是降低切割速度,给材料更多的时间"让开",而不是瞬间崩掉。
这一步解决的是"崩缺型毛边"。
第三件:减少热量。
极薄材料在切割过程中,刀片和材料的摩擦生热是不可避免的。热量积聚到一定程度,材料边缘就会熔化。熔化的边缘冷却后,形成的不规则凸起,在显微镜下看起来和披风一模一样。
解法不是降温——你没法在切割点上装空调——而是减少热量产生。
我们提高了振动频率,从常规的每分钟12000转提高到16000到20000转,同时匹配了专用的高频数字切割片。频率越高,单次切削量越小,摩擦热越少。
这一步解决的是"热熔型假披风"。
四把刀,对症下药
边缘问题之外,还有拐角变形、分层起膜、尺寸NG等一系列问题。刀片选型是解决这些问题的起点。
针对六类膜的材料特性,我们筛了四类专用刀片:
超细微粒钨钢刀片,刃口0.2到0.3毫米,比常规钨钢刀片锋利一倍以上,切割阻力小,边缘披风大幅减少。适合防窥膜、复合膜、无保增光这类0.2到0.4毫米的通用型光学膜。缺点是刃口脆,不适合含硬质颗粒的涂层膜。
钻石涂层刀片,类金刚石碳涂层,硬度接近天然钻石,摩擦系数极低,不粘胶。专门对付扩散片和反射片——这两种膜含硬质颗粒涂层,普通刀片一切就崩边,DLC涂层刀片能把裂边率降到可控范围。缺点是贵,而且不适合极薄软膜。
尖角微刃刀片,刃角30到35度,常规是16度、26度、45度。切入角度小,对底层保护膜的损伤最低。专门解决带保增光和带保护膜的复合膜的半切问题——切穿胶层,不伤保护膜,起膜分层率大幅下降。缺点是刃尖强度有限,不能拿来全切厚料。
高频数字切割专用刀片,配合高频微幅振动,振幅0.1到0.3毫米,切割热影响区极小,无热熔发黑,边缘平整。专门对付极薄光学膜,厚度小于0.2毫米的,比如带保增光。缺点是需要选配高频数字切割座,不是标配。
四把刀,没有一把是万能的。但搭配好了,能覆盖六类膜的全部需求。
参数是死的人是活的
刀选对了,只解决了六成问题。剩下的四成,靠参数调优。
几个关键原则:
速度要分路段。直线段可以跑到600到1000毫米每秒,但到了R角和挂耳孔,必须降到200到350毫米每秒。不降速,拐角一定变形。
Z轴下压量要精确。全穿时等于材料总厚加0.02到0.05毫米过切余量;半穿时精确控制到胶层底部、离型膜顶部。差5微米,结果可能就是"起膜"和"不起膜"的区别。
分区负压不能开满。光学膜薄,吸附力太大会导致材料变形、移位。建议开启五到七成,够用就行。
振动频率要匹配刀片和材料。一般每分钟12000到20000转,具体视刀片类型和材料硬度调整。
还有一个容易被忽略的:环境。材料静置24小时,温度23正负2摄氏度,湿度50正负百分之五,离子风除静电,刀钝了就换——这些不是锦上添花,是必要条件。
现在还做不到什么
说实话,六类膜里,我们还没有全部做到完美。
防窥膜和复合膜的披风问题,通过超细微粒钨钢刀片已经大幅改善,但偶尔还会在某个批次上出现零星披风。扩散片和反射片的崩边,DLC涂层刀片把发生率降到了百分之五以下,但还没有彻底归零。带保增光的热熔问题,高频数字切割基本解决了,但对操作员的参数调优经验还有依赖。
我们还在测。供应商在送新的刀片样品,生产在调振动频率和振幅,工程在录工艺参数。
目标是:每一种膜,都有一个稳定的、可复现的边缘光滑方案。
等那一天到了,我会把那篇标题补上。
最后说几句
这次翻车,最终变成了我们AI1500材质工艺库里"光学膜"子库的第一批种子数据。六类膜,四把刀,几十组参数,全部录进去了。
以后再有人拿着同样的膜来问"能不能切",我们不用再从零试。调出工艺库,匹配材料栈,一键调用,半小时出样。
这才是做技术积累的意义:不让下一次翻车,翻在同一个坑里。
柏全说,光学膜对刀片的要求极高,还要继续测。我说对,测到每一种膜都有一个"最优解加备份方案"为止。
因为在这个行当里,谁先把"新料到工艺卡到数据库到跨机调用"跑通,谁就拿到了下一阶段的入场券。
光学膜切割常见问题 FAQ
Q:光学膜切割为什么总是出现边缘披风?
光学膜边缘披风主要来自三种机理:1)撕裂——刀不够锋利或刃角太大,材料被撕开而非切断,断面带毛刺披风;2)崩缺——硬脆涂层(如扩散片、反射片)在刀锋过时碎掉,形成锯齿状缺口;3)热熔——振动频率不够或刀片钝,摩擦生热导致材料边缘熔化后凝固形成凸起。解法分别是:收窄刃角到30-35度、使用DLC涂层刀片分散应力、提高振动频率到16000-20000转/分钟减少热量。
Q:切割光学膜应该选什么刀片?
针对六类光学膜推荐四类专用刀片:1)超细微粒钨钢刀片(刃口0.2-0.3mm)——适合防窥膜、复合膜、无保增光等0.2-0.4mm通用型光学膜,边缘披风大幅减少;2)钻石涂层刀片(DLC涂层)——专门对付扩散片和反射片的硬质颗粒涂层,裂边率降至5%以下;3)尖角微刃刀片(刃角30-35度)——解决带保增光和带保护膜复合膜的半切问题,切穿胶层不伤保护膜;4)高频数字切割专用刀片——配合高频微幅振动(振幅0.1-0.3mm),专门对付厚度小于0.2mm的极薄光学膜,无热熔发黑。
Q:光学膜切割拐角变形怎么解决?
拐角变形的主要原因是速度过快导致材料应力集中。解决方案:1)速度分段控制——直线段600-1000mm/s,R角和挂耳孔必须降到200-350mm/s;2)Z轴下压量精确控制——全穿时等于材料总厚加0.02-0.05mm过切余量;3)分区负压开启五到七成,避免吸附力过大导致材料变形移位;4)材料静置24小时,环境温度23±2℃、湿度50±5%,离子风除静电。
Q:防窥膜、增光膜、扩散片、反射片切割工艺有什么区别?
四类膜各有特性:防窥膜(约0.4mm)三层复合,微结构层怕压,用超细微粒钨钢刀片;无保增光(0.288mm)单层棱镜结构极脆弱,轻微变形即报废,需尖角微刃刀片轻切;带保增光(0.15mm)极薄,保护膜易自起膜,需高频数字切割专用刀片配合高频微幅振动;扩散片(0.215mm)和反射片(0.225mm)含硬脆涂层,必须用DLC涂层刀片分散应力,降低切割速度避免崩边。
Q:数字切割切割光学膜的振动频率多少合适?
光学膜切割推荐振动频率12000-20000转/分钟,具体视刀片类型和材料硬度调整。常规切割12000转/分钟即可;极薄光学膜(厚度小于0.2mm,如带保增光)建议提高到16000-20000转/分钟,配合专用高频数字切割片,振幅控制在0.1-0.3mm。频率越高,单次切削量越小,摩擦热越少,可有效避免热熔型边缘不良。
Q:光学膜半切(切穿胶层不伤保护膜)怎么做?
光学膜半切的关键是Z轴下压量精确控制:必须精确到胶层底部、离型膜顶部,差5微米就可能导致起膜或切穿。推荐:1)使用尖角微刃刀片(刃角30-35度),切入角度小,对底层保护膜损伤最低;2)Z轴下压量=胶层厚度,过切余量控制在0.01-0.02mm以内;3)切割速度降到200-400mm/s,给材料充分让开时间;4)先做小样测试,用2.5次元量测仪验证切割深度。
【关于臻彩科技・ZCCUTTER】
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位、双闭环 Z 轴控深系统、AI1500 材质工艺库、多分区负压吸附。
主推系列:ZCRA 单刀座、ZCRB 双刀座、ZCRC 雕切刀座、ZCRD 双横梁数字切割机。
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
地址:广东省东莞市万江街道蚬涌潢工业路 2 号
电话:13929222267(邹志华)
官网:www.zccutter.com
邮箱:1290718407@qq.com