方案对比:传统 V 槽 vs ZCRC 数字 V 槽
| 对比维度 | 传统 V 槽机 | ZCRC 数字 V 槽 |
|---|---|---|
| V 槽角度 | 固定 90°(换刀调角) | 60° V 槽刀片,角度恒定 |
| 槽深控制 | 手动调深,误差 ±0.3mm | 伺服控制,1.8mm 精确到 ±0.05mm |
| 虚线切割 | 不支持,需另配设备 | 同机完成 V 槽 + 虚线 |
| 爆线率 | 8-12%(纤维撕裂) | <1%(V 槽释放应力) |
| 换款时间 | 15-30 分钟(调刀调深) | 5 分钟(CAD 导入即切) |
| 最小加工宽度 | ≥30mm(夹具限制) | ≥8mm(紧凑刀头设计) |
为什么 V 槽能消除爆线?
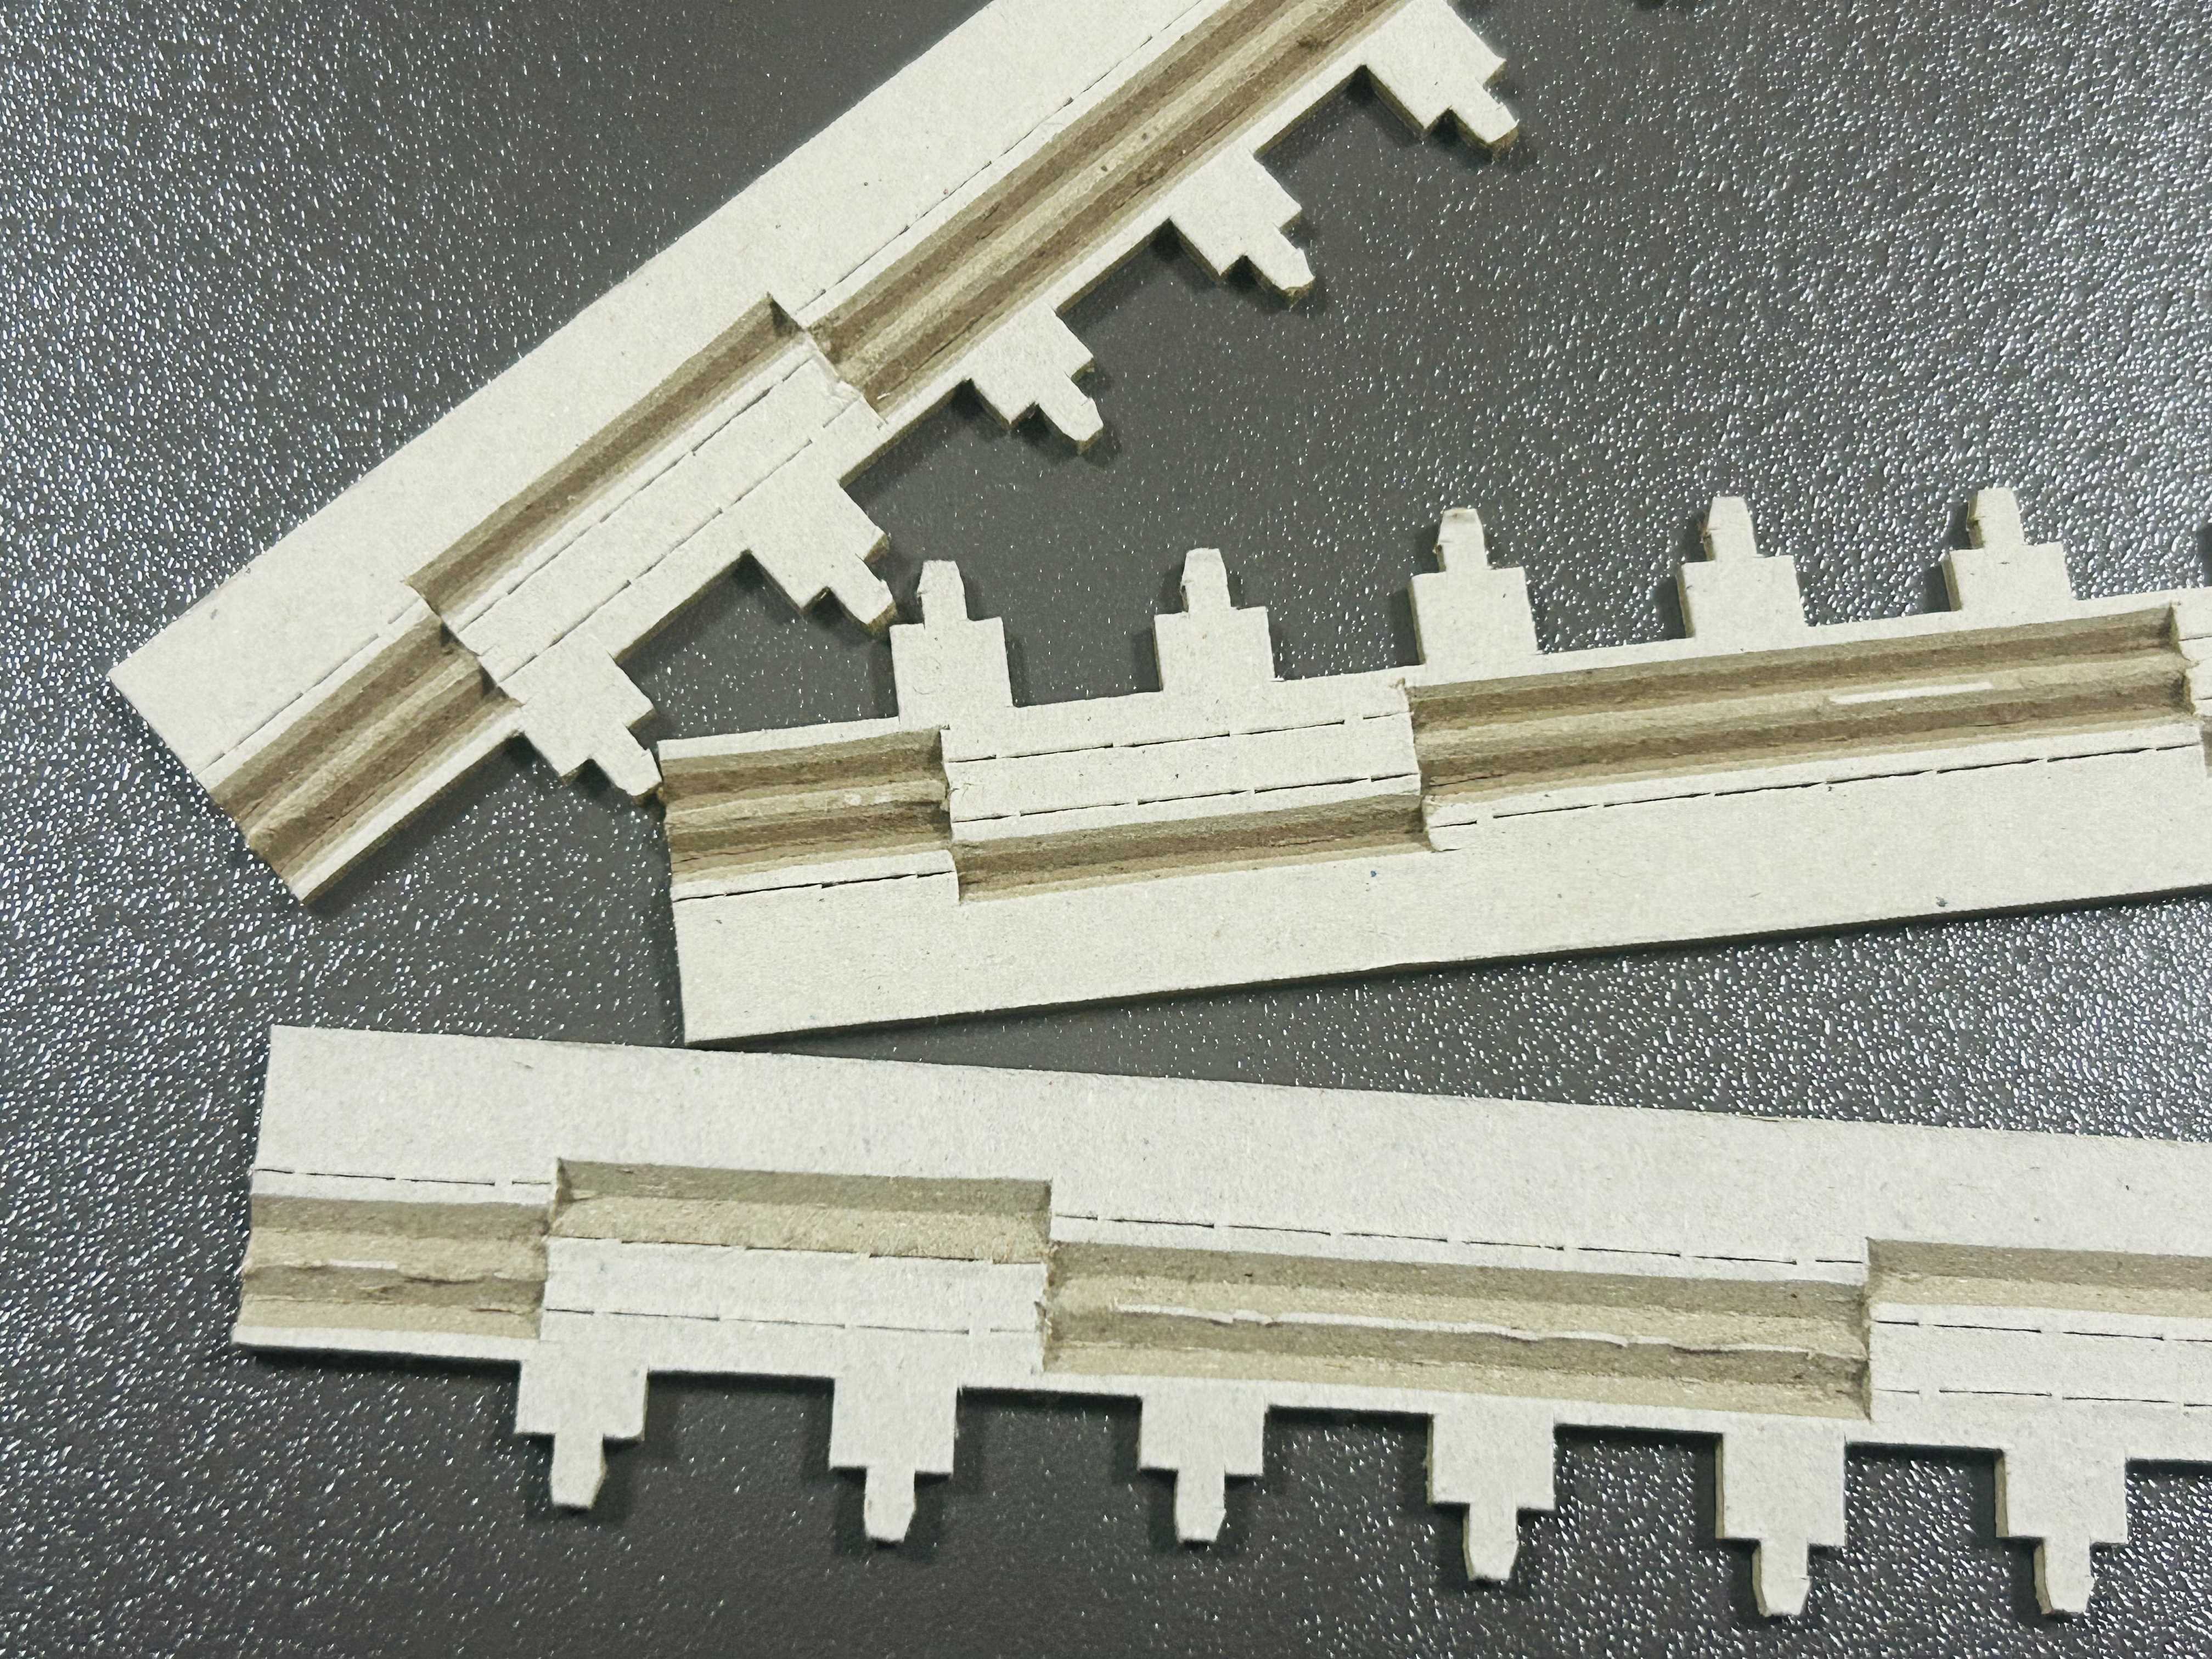
灰板(chipboard)由再生纤维压制而成,折叠时外侧纤维受拉伸、内侧受压缩。当折叠角度超过 90° 时,外侧纤维极易断裂形成爆线。V 槽工艺在折叠线位置预先去除一部分材料,形成 V 形沟槽,折叠时纤维有足够的空间内折,从根本上消除拉伸应力。
ZC-V01 60° V 槽刀片的技术细节
ZC-V01 采用高速钢基体 + 硬质合金刃口,60° 夹角经精密研磨,刃口粗糙度 Ra0.4。在 2mm 灰板上加工 1.8mm 深度的 V 槽,底部残留 0.2mm 连接层,既保证折叠顺畅又不完全断开。刀速 850mm/s,气压 0.6MPa,切割效率远超传统 V 槽机。
虚线切割的附加价值
ZCRC 不仅完成 V 槽,还能在同一版面执行虚线切割——用于撕拉条、易开口、透气孔等功能结构。虚线间距与长度均可在 CAD 中自由定义,一刀一虚线的交替频率最高可达 10 次/秒。
客户实证
某精品茶叶盒厂商此前使用传统 V 槽机,爆线率长期在 10% 左右,每百个盒子要挑出 10 个不合格品。引入 ZCRC 后,V 槽深度一致性从 ±0.3mm 提升到 ±0.05mm,爆线率降至 0.5% 以下,每月减少废料损失超过 8000 元。