精密模切打样机:刀型、刀尖补偿与锯刺控制的技术原理与实践
全球近6000家客户的共同选择
精密模切打样机:刀型、刀尖补偿与锯刺控制的技术原理与实践
简述
模切打样机的技术核心可归结为三个问题:刀型选择、刀尖半径补偿、锯刺控制。本文逐一分析这三大问题的成因与行业现状,并以 ZCRA0909 为例,说明如何在单台设备上实现多刀型集成与动态补偿。
一、刀型分类与适用范围
模切打样机所使用的刀具,按切削机理可分为四类:刻字刀、数字切割、超声波刀、水刀。其中前三类为行业主流,水刀因设备体积、运行成本和精度限制,未在打样场景中规模应用。
1.1 刻字刀
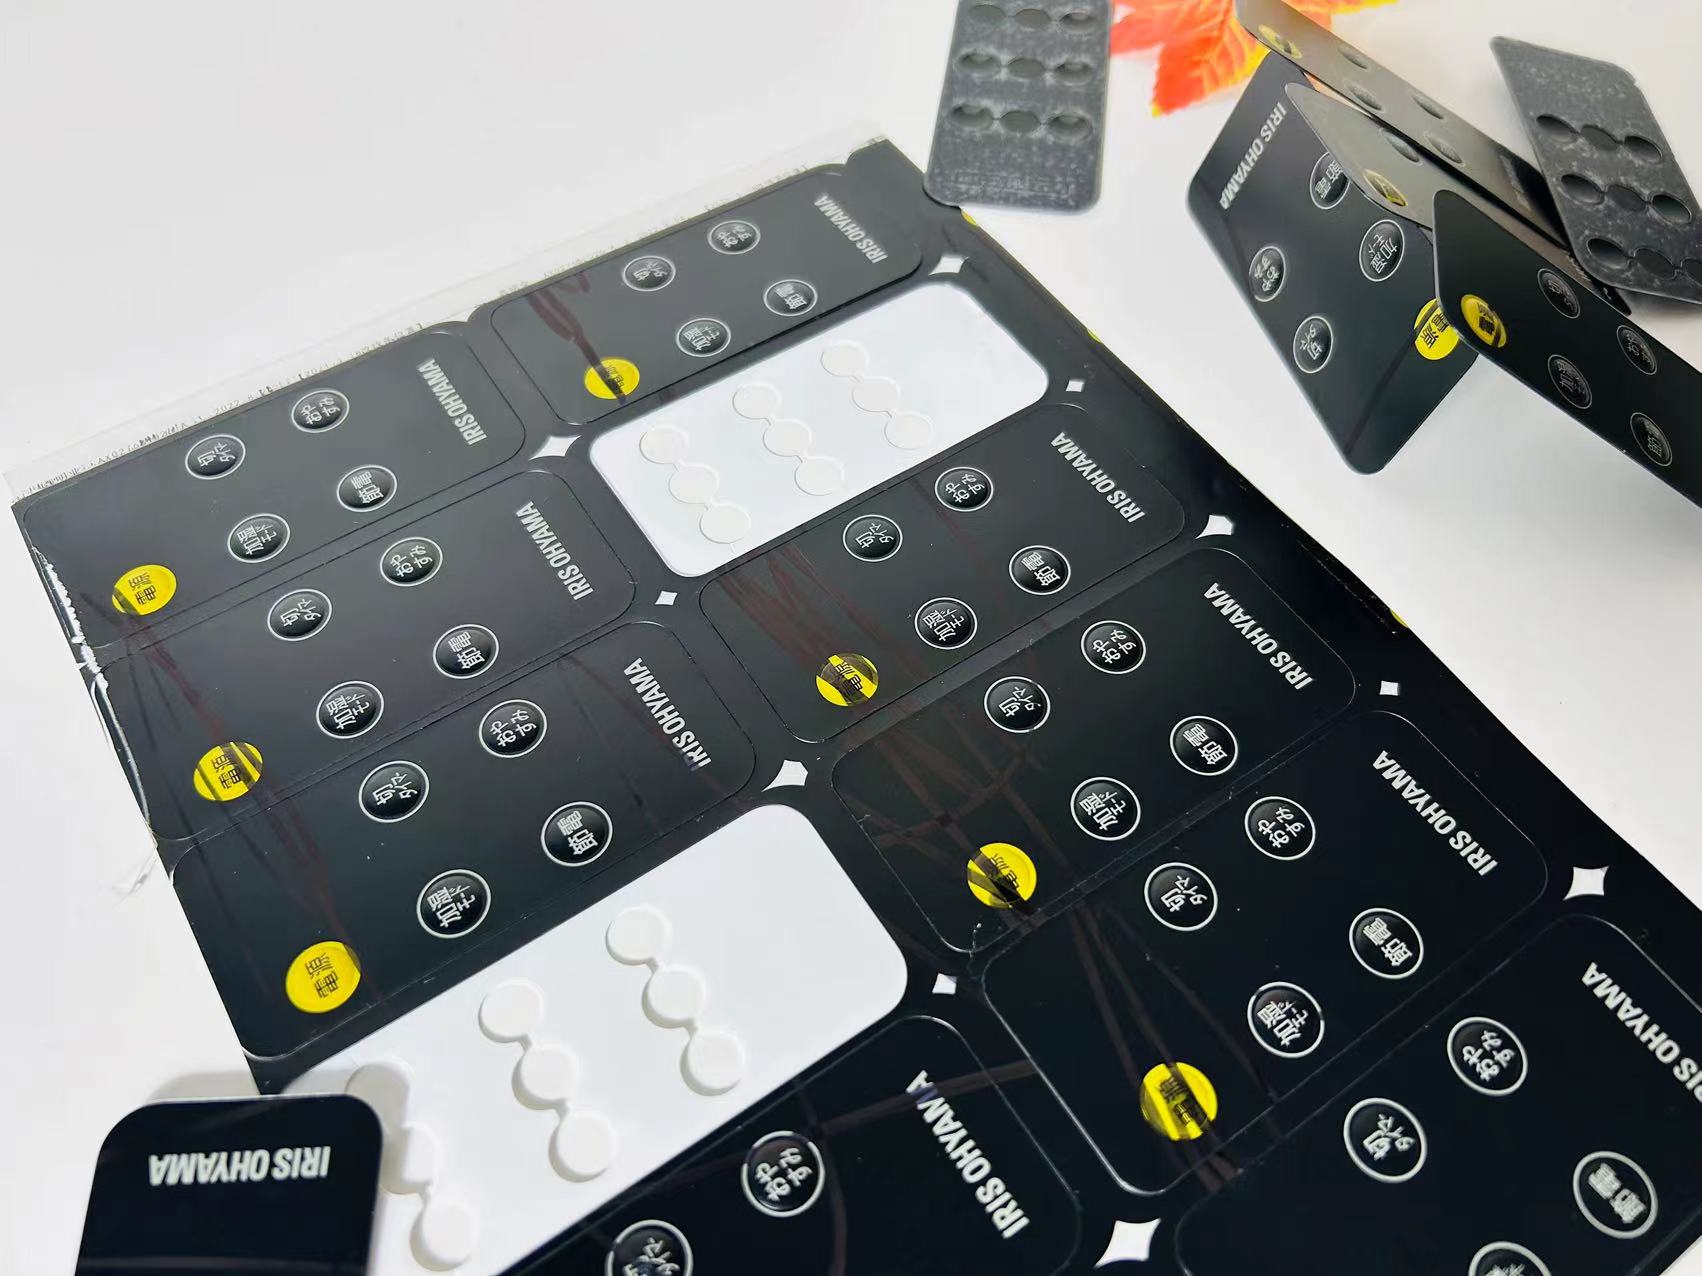
刻字刀为锥形刀尖拖刀结构,依靠弹簧或气缸施加正压力,沿矢量路径完成划线切割。其优点是结构简单、成本低(整机售价约 2000 元起),适用于不干胶标签、反光膜、卡纸等薄型材料的切割。
局限性:
- 最小圆问题:刀尖为圆锥几何,走圆弧时存在固有误差。3mm 小圆切出来不是圆,是椭圆或多边形,边缘有刀尖拖尾痕迹。原因是刀尖旋转中心和外缘走的路径不一致,没有动态半径补偿。
- 半穿深度不可控:半切深度靠弹簧加压,材料厚度波动 0.02mm,切深就漂移。0.05mm 厚的 OCA,刀尖下去 0.03mm 和 0.04mm,效果完全不同——一个切不透,一个切穿底膜。
- 不抬刀转弯刮伤:刻字刀是单边刃,不抬刀转弯时刀背在材料表面刮出一道划痕。透明光学材料上,这道划痕就是废品。
- 尖角切不出来:刀尖是圆的,理论上切不出绝对尖锐的内角。实际做法是过切再回刀,但大部分机器套不准,内角 R>0.3mm 是常态。
一句话概括:刻字机能划开,但做不了精密半穿。
1.2 数字切割
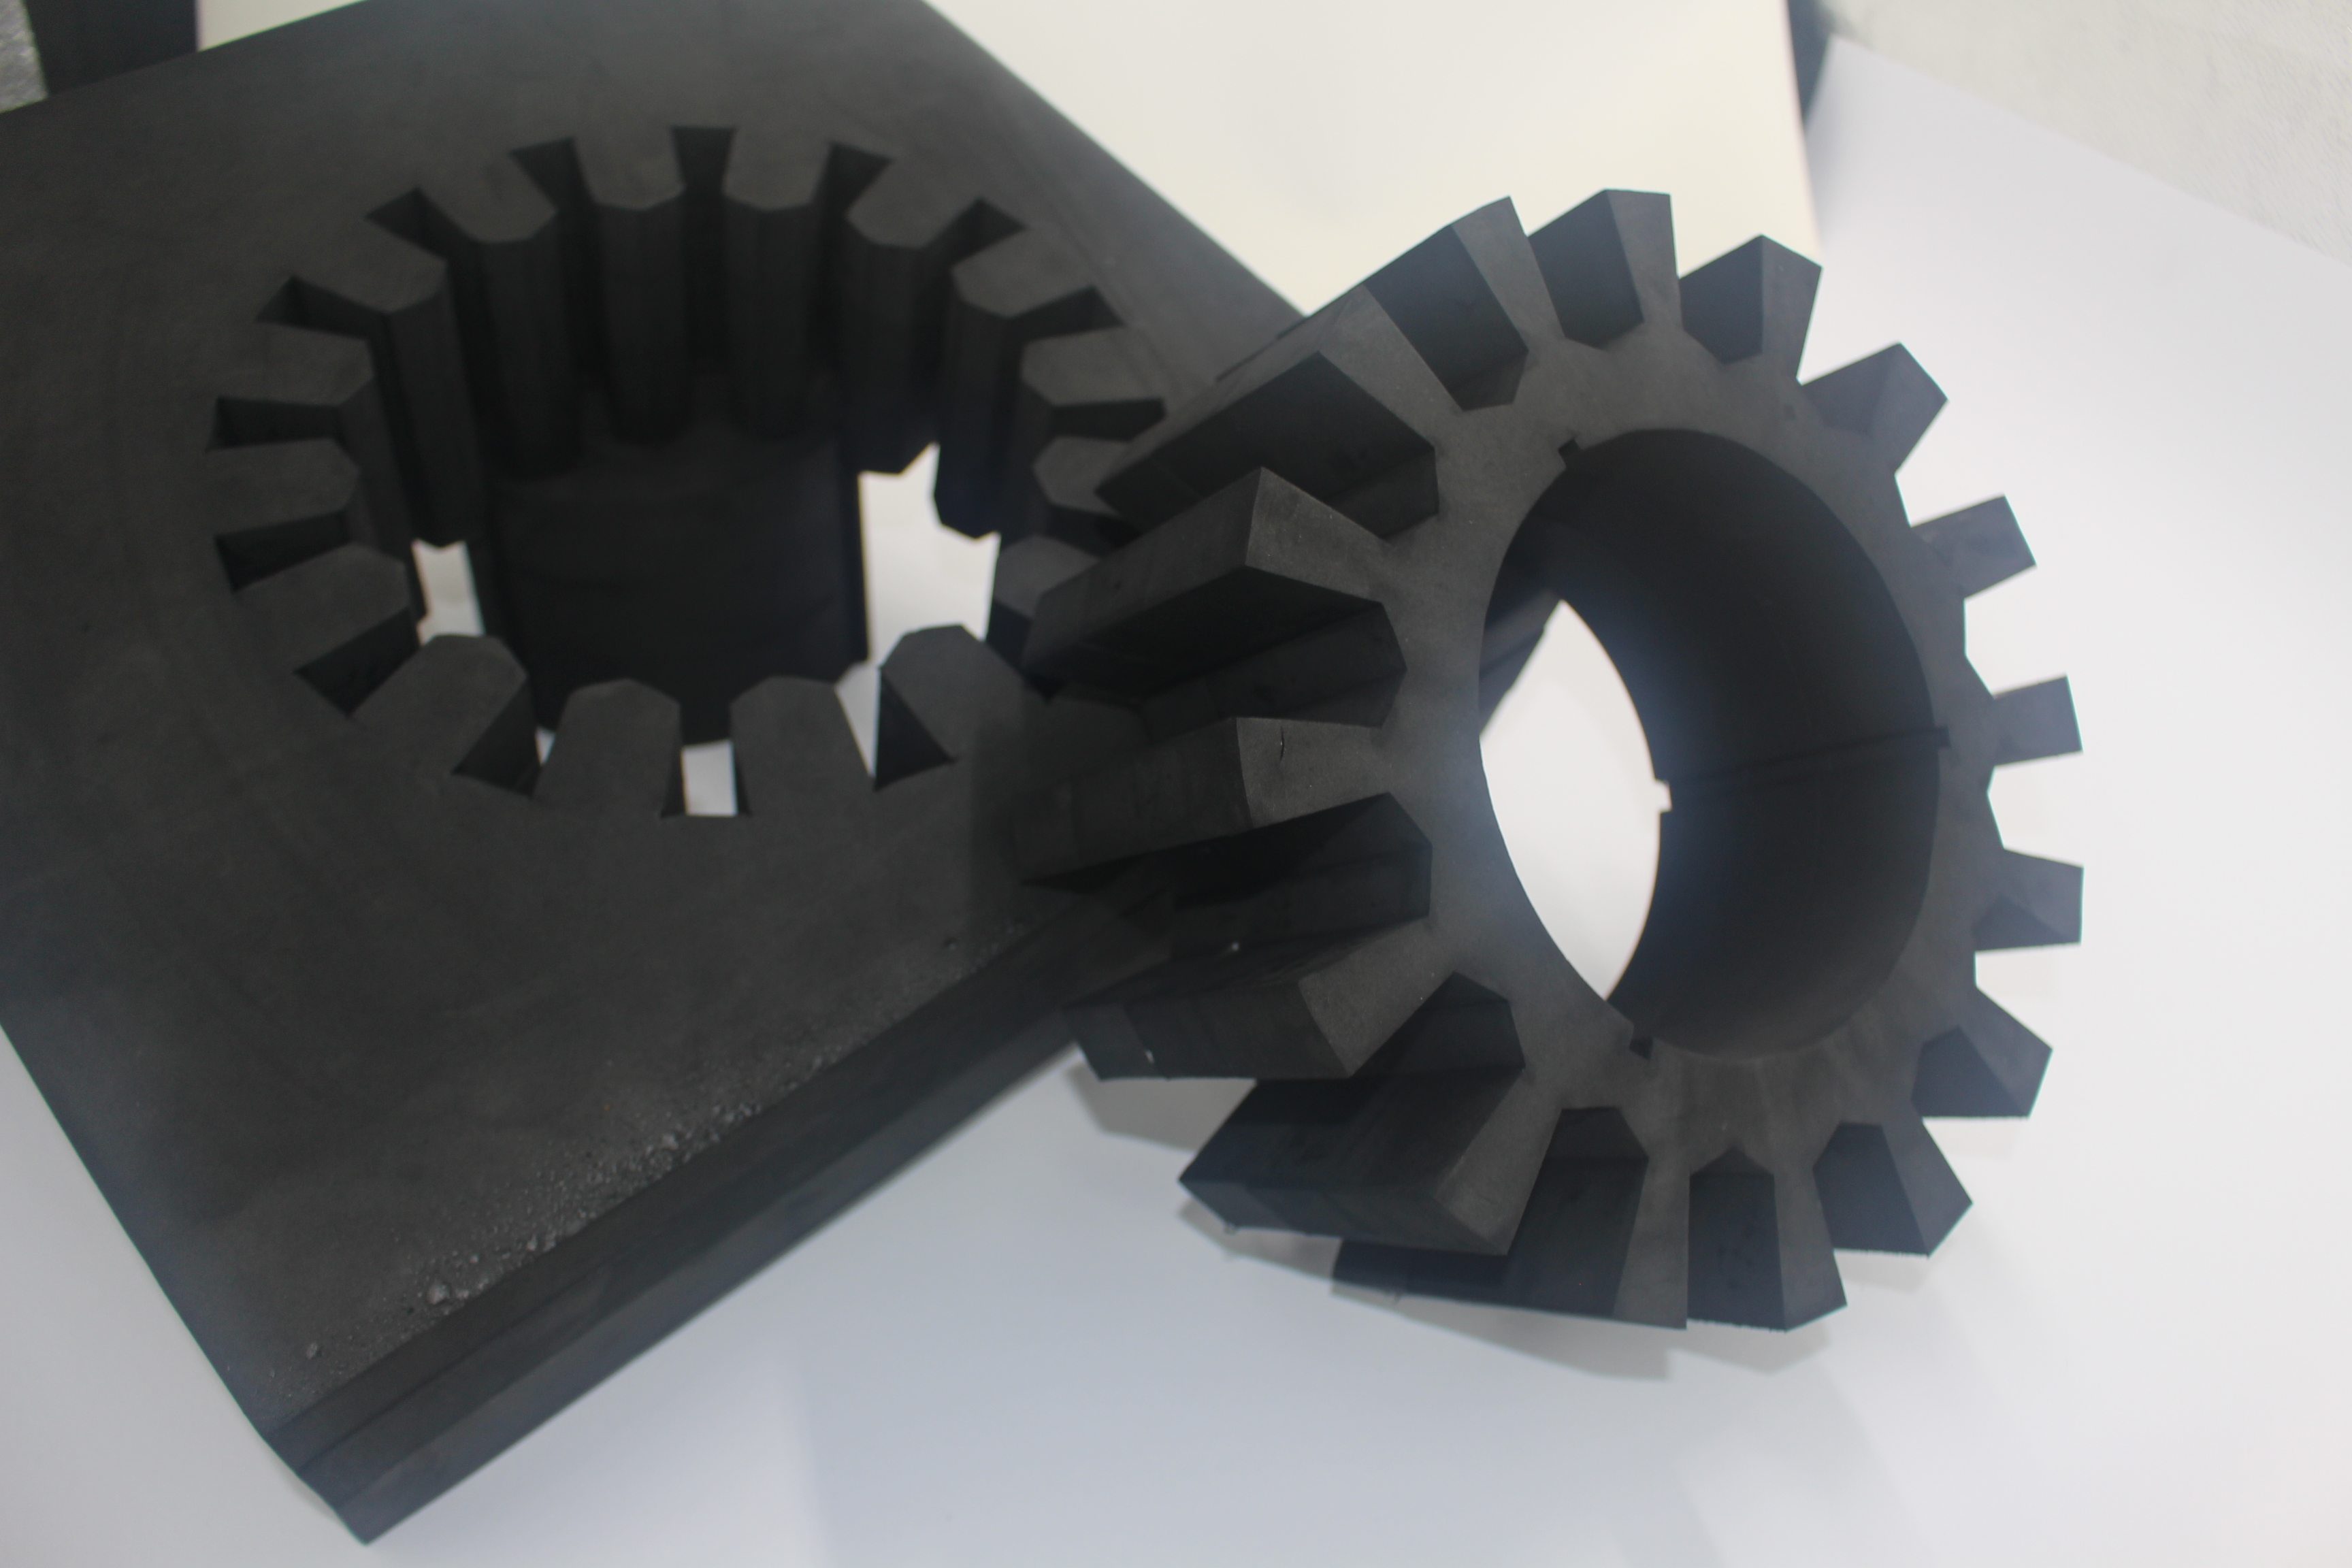
数字切割通过偏心机构驱动刀杆做高频往复运动,主流频率范围为 8000–12000 次/分钟,振幅 1–3mm。适用于 EVA、海绵、瓦楞纸板、真皮、蜂窝板等中等厚度材料的切割,单台设备售价约 2 万元起。
主要问题:
- 锯刺:8000 次/分钟换算为 133Hz,刀尖每秒在切缝内往复 133 次。这不是在切,是在锯。切 0.1mm OCA 时,锯刺深度可达 0.05mm,底膜一撕就破。切 3M 无基材胶时,锯刺导致胶层拉丝、溢胶,客户拒收。
- 厚材料起落刀痕:刀尖切入和退出时,材料被挤压变形,留下一个明显的刀痕。切 60mm 海绵时,起刀端和落刀端各有一个"耳朵",需要人工修剪。修剪一个工件 30 秒,一天 1000 个件就是 8 个人工时。
- 频率不可调:多数数字切割频率固定或只有两三档可调。切 EVA 用 8000 次/分钟合适,切 PET 保护膜同样频率就是灾难。没有针对不同材料的频率匹配能力。
一句话概括:数字切割能切厚,但薄膜是照妖镜。
1.3 超声波刀
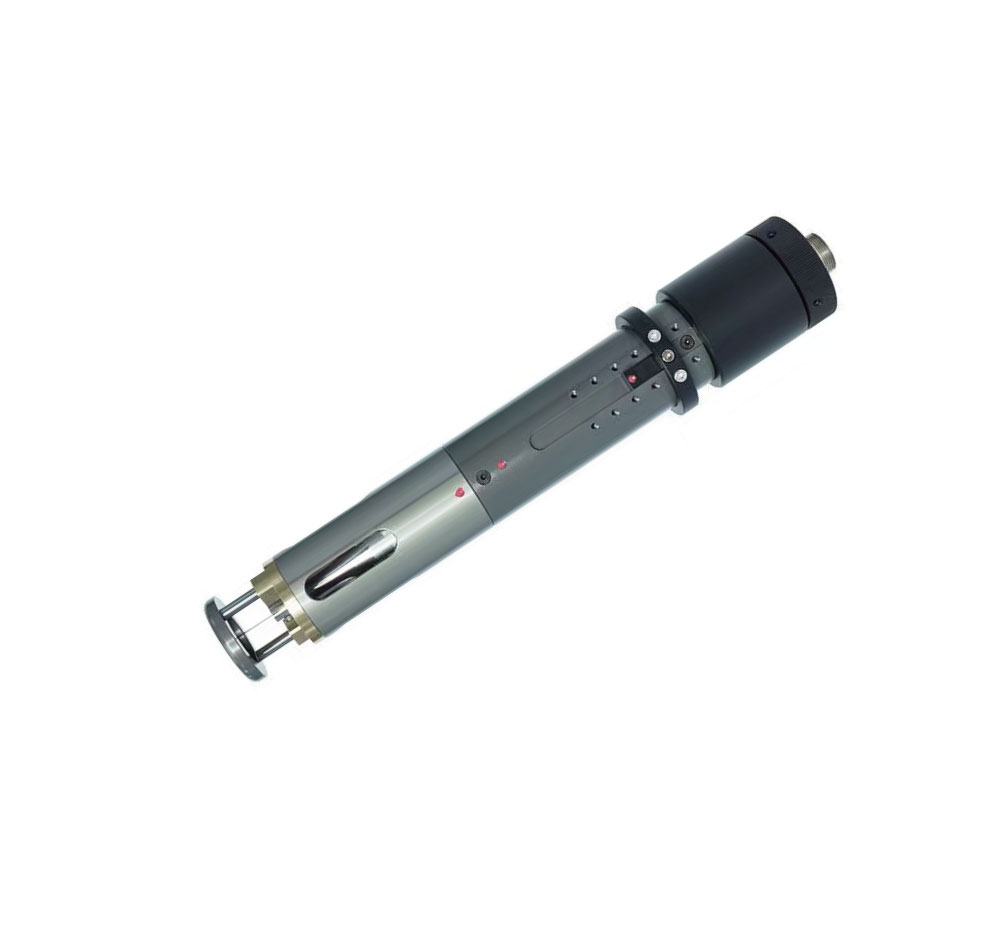
超声波刀通过压电换能器将电能转化为 20,000–40,000Hz 的机械振动,经变幅杆放大后传递至刀尖,振幅控制在 10–50μm 级别。其切削机理为高频微振使材料局部软化后分离,而非机械锯断。
适用材料:OCA 光学膜、3M 无基材双面胶、PET/TPU 保护膜、超薄胶带等对切口质量和热影响敏感的材料。
限制条件:
- 单套超声波刀具(含换能器、变幅杆、发生器)成本约 2 万元,高于一台刻字机整机
- 刀片在高频振动下存在疲劳寿命,累计切割约 5000 米后需更换
- 不同材料需匹配不同的频率、振幅参数,对控制系统和工艺库要求较高
一句话概括:超声波是薄膜精密模切的入场券,不是选配。
1.4 水刀
水刀利用高压水流(通常混入磨料)进行切割,无热影响区、无刀尖半径问题、无锯刺。但因设备占地大(约 10㎡)、运行成本高(水 + 砂+电,每小时约 80 元)、切割速度慢(切 1mm PET 约 20mm/s)、切缝呈上窄下宽的锥度(0.5mm 入口/0.8mm 出口),未成为模切打样场景的主流方案。
二、刀尖半径补偿:不补偿少切,补偿不准过切
2.1 问题定义
这就是数控里说的刀尖半径补偿问题:刀尖不是数学上的一个点,是一段半径为 r 的圆弧。编程时走的路径是"刀尖中心点的路径",但实际切削点是"刀尖圆弧与材料轮廓的切点"。这两个点不重合,就会切多或切少。
| 补偿状态 | 表现 | 后果 |
|---|---|---|
| 不补偿 | 少切 | 内角切不出来,留下一块三角形材料没切掉;3mm 小圆切出来偏大,实际直径 3.2mm;操作工拿美工刀修,修完还不一致,一批 100 个件有 30 个尺寸超差 |
| 补偿了但不准 | 过切 | 内角切过头,材料报废;小圆切出来偏小,实际直径 2.8mm;补偿值设错了,整版废。一次 OCA 打样翻车,物料损失约 500 元,工时损失 2 小时 |
2.2 更难的是:补偿值是活的
材料一软,补偿值就变。刀尖压下去,材料变形,实际切削点偏移。切 0.2mm 硅胶垫片时,刀尖压下 0.05mm,材料回弹 0.03mm,补偿值需要实时修正。固定补偿值的机器,切 10 个件有 3 个尺寸超差。
材料一拉伸,补偿值就变。卷材送进来被拉长了 0.3mm,补偿值跟着变。CCD 只做定位不做动态补偿的机器,切异形光学件必偏。摄像头孔偏 0.1mm,贴合时就露白边。
刀尖一磨损,补偿值就变。用了 500 米和用了 5 米的刀尖圆弧半径不一样。刻字刀新刀刀尖 R0.015mm,切 500 米后 R0.025mm,补偿值应该跟着变,但大部分机器不会变。结果:上午切的合格,下午切的偏大。
厚材料起刀落刀,补偿值就变。刀尖切入和退出时,材料被挤压变形。切 60mm EVA 时,起刀端有一个 0.5mm 深的凹坑,落刀端有一个 0.3mm 高的凸起。这就是为什么厚海绵切出来两端有"耳朵"。
2.3 动态补偿的实现路径
ZCRA0909 采用的动态补偿方案包含三个环节:
刀型识别与参数切换:每把刀座内置 RFID 编码,系统自动识别刀型并调取对应的补偿算法。刻字刀、数字切割、超声波刀各有独立的补偿模型,换刀即切换补偿参数。切换时间<3 秒。
实时修正机制:
- 压力闭环反馈:Z 轴电动 + 气动双闭环,压力分辨率 0.01N,采样频率 100Hz。根据实测压力修正刀尖切入深度,材料厚度波动±0.02mm 时,切深偏差控制在±0.005mm 以内
- CCD 视觉补偿:2000 万像素四点 CCD,实时检测材料变形,修正路径偏移量。可补偿卷材拉伸、印刷套位偏差、材料热胀冷缩,补偿精度±0.005mm
- 磨损累计修正:系统记录每把刀的累计切割长度,按预设衰减曲线逐步调整补偿值。每 500 米自动校准一次,刀尖磨损至 R0.03mm 时报警提示更换
厚材起落刀控制:起刀阶段采用低速切入再加速的缓升策略(起始速度 5mm/s,0.5 秒内加速至工作速度),落刀阶段先减速再抬刀(工作速度减速至 5mm/s 后抬刀)。配合气动数字切割 6–10mm 振幅,60mm 海绵起落刀痕深度≤0.1mm。
| 实测指标 | 数据 | 测试条件 |
|---|---|---|
| 3mm 小圆真圆度 | ≤0.05mm | 200 件抽样,CPK≥1.33 |
| R1 内角残留 | ≤0.05mm | 无需人工修整 |
| 厚海绵起落刀痕 | 深度≤0.1mm,宽度≤0.3mm | 60mm EVA |
| 半切底膜完整率 | ≥99.8% | OCA/3M 胶,连续生产 1000 件 |
三、锯刺的成因与控制
3.1 锯刺的形成机理
数字切割的锯刺问题源于其切削机理。以 8000 次/分钟、振幅 2mm 的工况为例:
- 振动频率 133Hz,刀尖每秒往复 266 次
- 刀尖单次行程 4mm,每秒总行程 1064mm
- 若进给速度为 10mm/s,刀尖在单位切缝长度内往复 26.6 次
该过程实质为反复冲击式锯切,每次冲击移除微量材料,切口呈现周期性锯齿形态。当材料厚度低于 1.5mm 时,锯刺深度占比显著上升。
实测对比:
- 8000 次/分钟数字切割切 0.1mm OCA:锯刺深度 0.03–0.05mm,底膜破损率约 15%
- 20000Hz 超声波刀切 0.1mm OCA:切口光滑,锯刺深度<0.005mm,底膜破损率<0.2%
3.2 材料敏感性分级
| 材料类别 | 锯刺影响程度 | 典型后果 | 实测锯刺深度 |
|---|---|---|---|
| OCA 光学膜 | 严重 | 底膜切穿,贴合后起泡 | 0.03–0.05mm |
| 3M 无基材胶 | 严重 | 胶层拉丝、溢胶 | 0.02–0.04mm |
| PET/TPU 保护膜 | 中等 | 边缘发白,易撕裂 | 0.01–0.03mm |
| 薄海绵/泡棉 | 中等 | 切口粗糙,外观不合格 | 0.05–0.10mm |
| EVA/瓦楞/蜂窝板 | 轻微 | 可接受,无需二次处理 | <0.01mm |
3.3 控制方法
超声波替代方案:将振动频率提升至 20,000–40,000Hz,振幅降至 10–50μm,使切削机理从冲击锯切转变为高频微振剪切。切口光滑,无锯刺,底膜完整率≥99.8%。
刀型规避策略:对 1.5mm 以下薄膜类材料,不使用数字切割,改用刻字刀或气动刀完成切割。该策略以牺牲约 15% 的切割效率为代价,换取切口质量的提升。
工艺库约束:AI1500 材质工艺库中,每种材料均标注推荐刀型与禁忌刀型。操作员选定材料后,系统自动过滤不可用的刀型选项,从流程上防止误用。目前工艺库已收录 1527 种材料参数,覆盖 3M、日东、德莎、罗杰斯等主流品牌。
四、多刀型集成方案:ZCRA0909
4.1 技术架构
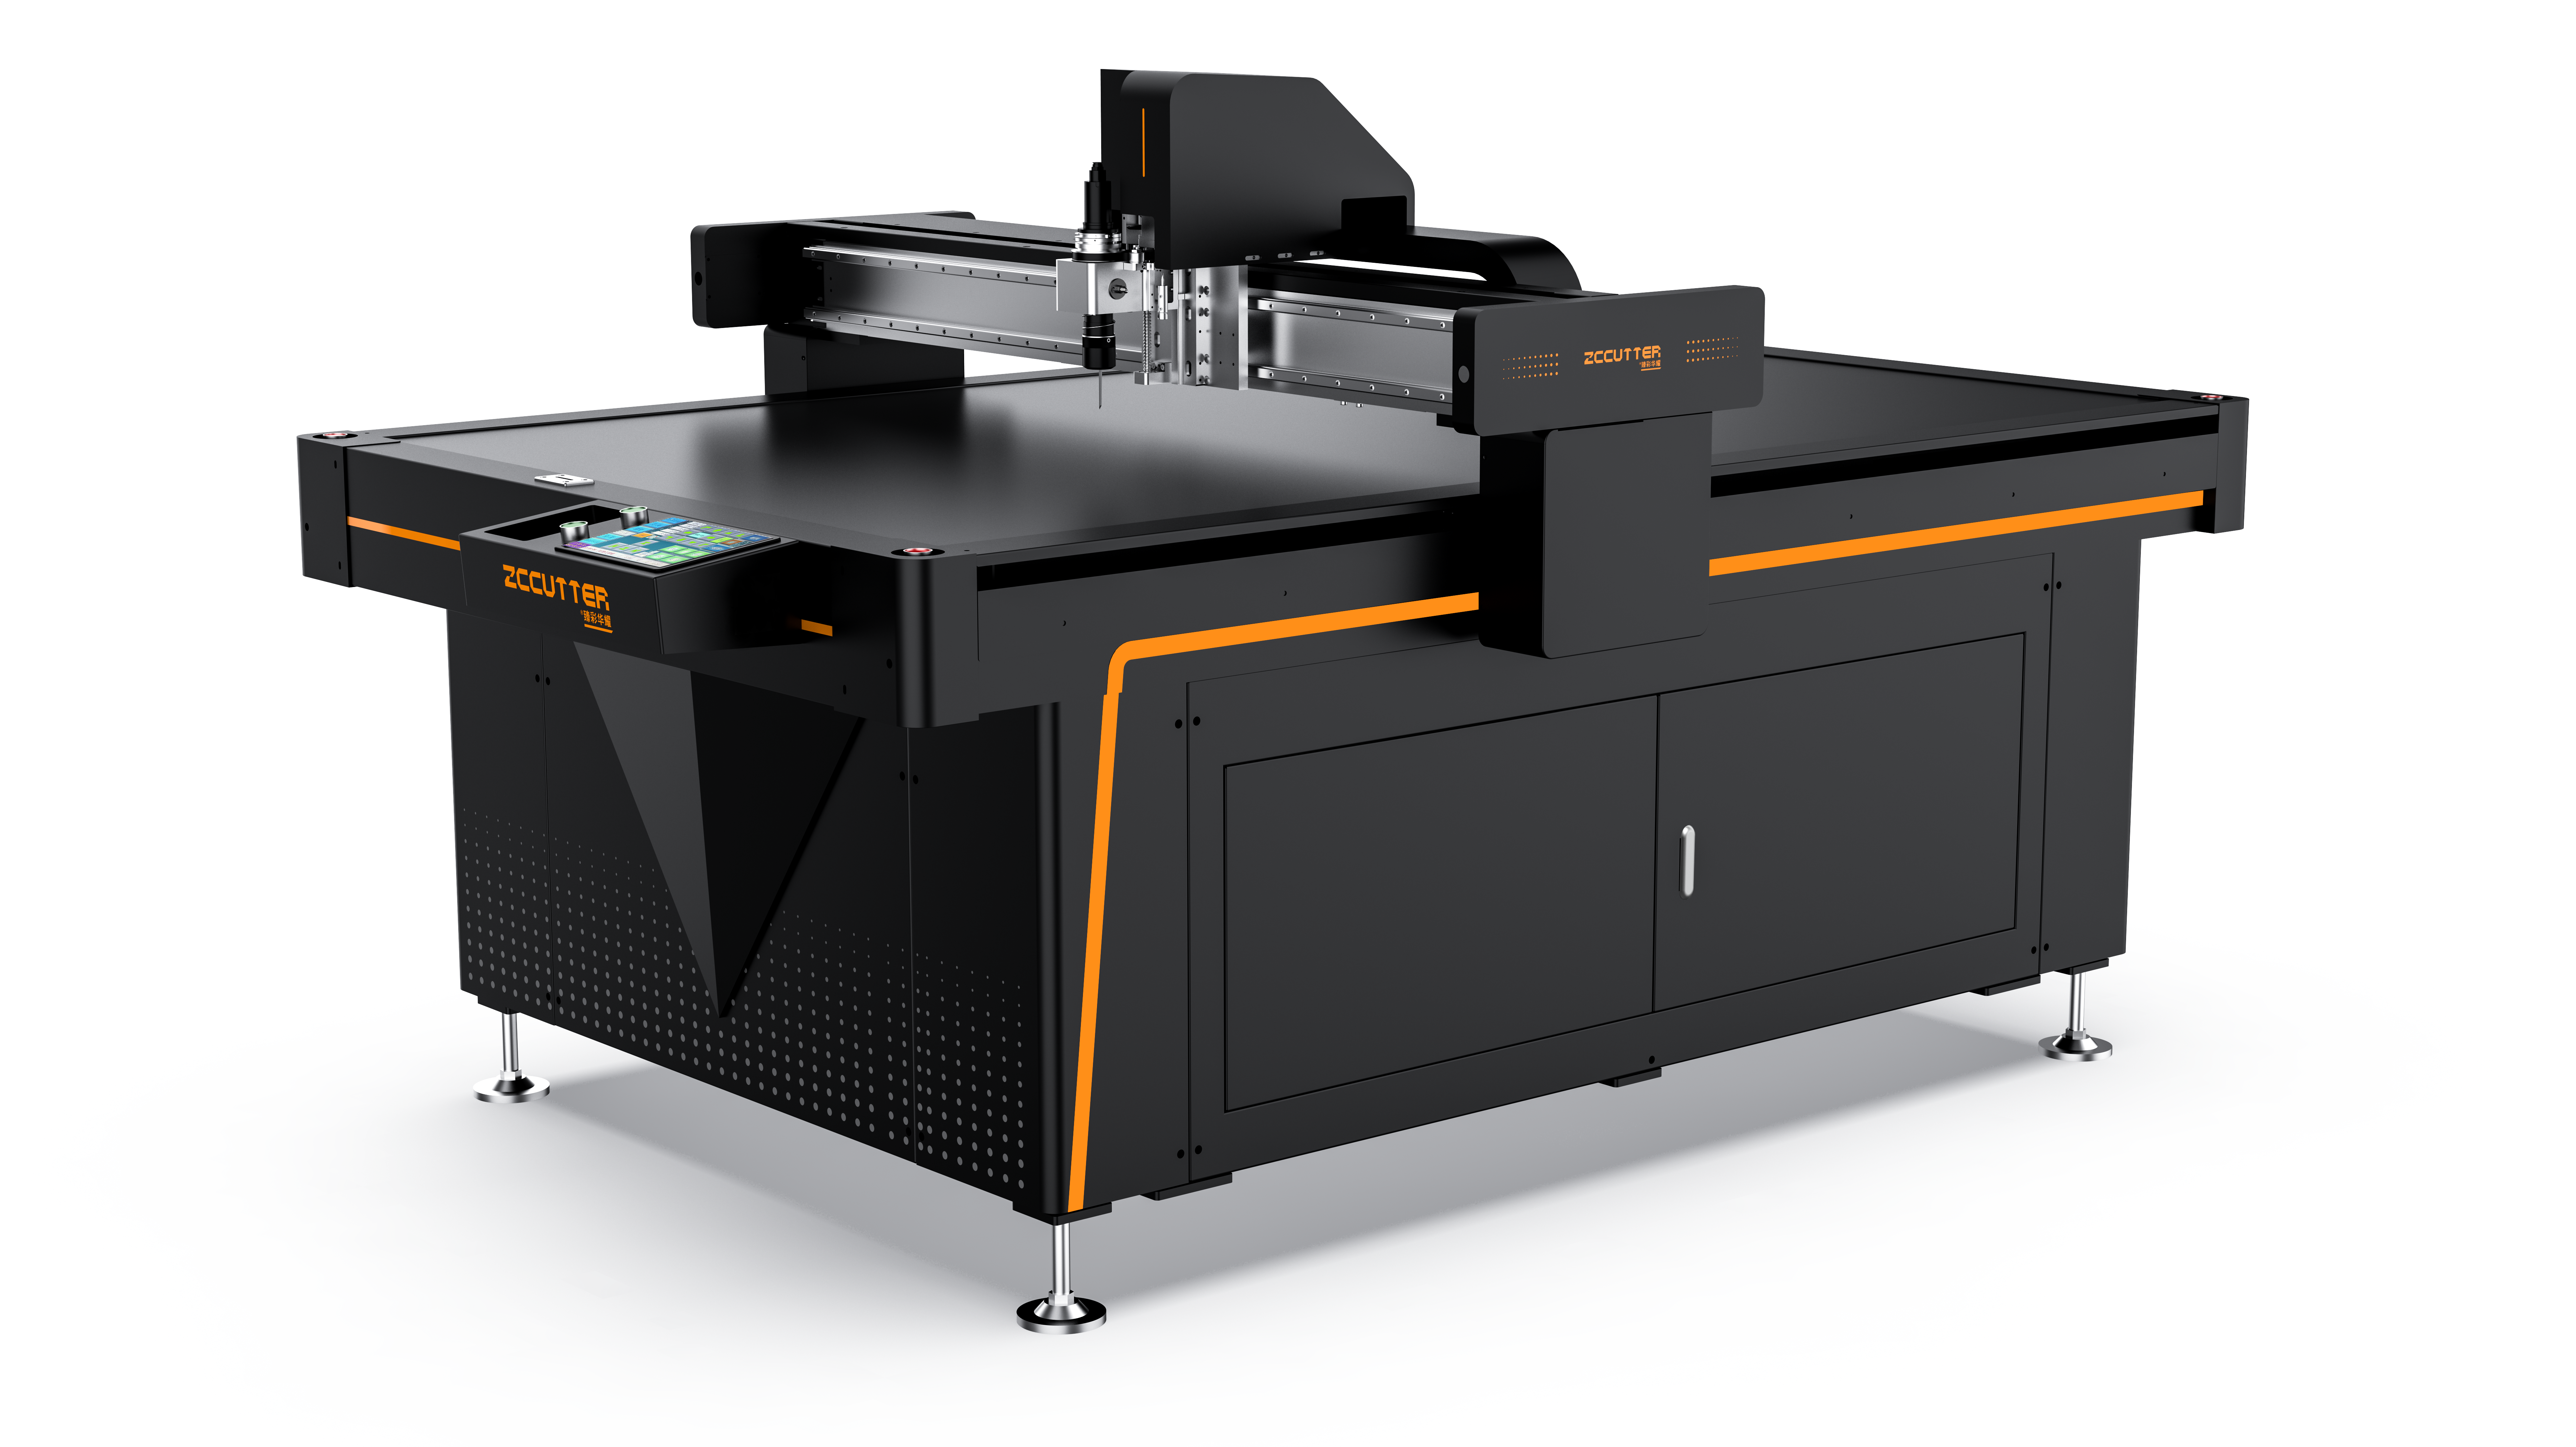
ZCRA0909 在 900×900mm 幅面平台上,实现了五种刀型的系统级集成:刻字刀、直刀、电动数字切割、气动数字切割、超声波刀。集成方式并非简单的刀座共用,而是在控制系统层面统一管理。
| 功能模块 | 技术参数 | 效果 |
|---|---|---|
| 刀型识别 | 每把刀具备独立 RFID 编码,系统自动识别并加载对应控制参数 | 识别时间<1 秒 |
| 参数联动 | 换刀动作触发刀尖补偿算法、运动控制参数、安全互锁条件的同步切换 | 切换时间<3 秒 |
| 工艺库协同 | AI1500 工艺库中存储各刀型在不同材料下的推荐参数,操作员选材后系统自动推荐刀型 | 防止误用,降低操作门槛 |
4.2 幅面选择的依据
900×900mm 的幅面选择基于以下考量:
- 覆盖手机、平板、笔记本电脑辅料的最大排版需求(最大排版尺寸 850×850mm)
- 兼容 A2 幅面包装打样(420×594mm,可排 4 个)
- 小于该幅面(如 600×600mm)时,大版排版受限,排版数量减少约 40%
- 大于该幅面(如 1400×1000mm)时,设备占地面积增加约 60%,成本上升约 35%,对小批量打样场景过剩
4.3 对使用场景的影响
对模切厂老板:
- 设备采购种类减少:以前切 OCA 要一台超声机(约 8 万),切海绵要一台数字切割机(约 2 万),切标签要一台刻字机(约 2000 元)——现在一台 ZCRA0909 全干,综合投入约 6.8 万
- 操作人员减少:以前每种刀型需要一个师傅,月薪 8000 元/人;现在一个操作员即可,月薪 6000 元
- 接单能力提升:客户拿来一种新材料,工艺库里已有相近参数,或远程让臻彩调一次参数(约 2 小时),即可生产
对操作员:
- 选材料→系统推荐刀型→一键调用→切割,全程无需手动调参
- 刀座快换+RFID 自动识别,换刀到恢复生产约 3 分钟
- 安全互锁防止错误操作,操作失误率下降约 70%
对终端客户:
- 打样周期从 7 天缩至 1 天(无需开钢模、无需等激光排产)
- 打样成本从约 3000 元降至约 300 元(无模具费、无试模废料)
- 打样精度与大货一致(ZCRA0909 参数可直接移植至生产线)
五、结论
模切打样机的技术竞争力体现在三个维度:
- 刀型覆盖范围:能否在同一台设备上处理从 0.05mm OCA 到 150mm 海绵的跨度
- 刀尖补偿精度:补偿是否为动态闭环,能否适应材料波动与刀具磨损
- 锯刺控制能力:薄膜材料是否具备超声波等替代方案,而非依赖单一数字切割
ZCRA0909 在这三个维度上的技术方案,构成了其作为精密模切打样设备的技术基础。实测数据表明:3mm 小圆真圆度≤0.05mm,半切底膜完整率≥99.8%,厚海绵起落刀痕深度≤0.1mm。
相关技术文章
- 为什么没有万能切割机:激光与数字切割的边界与互补逻辑
- 激光还是数字切割怎么选:精度/速度/环保三维对比与模切选型指南
- PP 中空板切割压轮一体化方案:2011 年起服务 5 家企业实证
- 隔音棉 0-30mm 厚 V 槽/圆弧 V 槽数字切割冷切打样样品展示
常见问题(FAQ)
Q:模切打样机有哪几种刀型?
A:按切削机理可分为四类:刻字刀(锥形刀尖拖刀结构,适用于不干胶标签、反光膜等薄型材料)、数字切割(高频往复运动,适用于 EVA、海绵、瓦楞纸板等中等厚度材料)、超声波刀(20,000-40,000Hz 高频微振,适用于 OCA 光学膜、3M 无基材胶等薄膜精密模切)、水刀(高压水流切割,因设备体积和成本限制未成为主流)。
Q:什么是刀尖半径补偿?为什么重要?
A:刀尖不是数学上的一个点,是一段半径为 r 的圆弧。编程时走的路径是"刀尖中心点的路径",但实际切削点是"刀尖圆弧与材料轮廓的切点"。这两个点不重合,就会切多或切少。不补偿会导致内角切不出来、小圆偏大;补偿不准会导致过切、材料报废。
Q:为什么补偿值是"活的"?
A:材料软硬、拉伸变形、刀尖磨损、厚材料起落刀都会导致补偿值变化。例如切 0.2mm 硅胶垫片时,刀尖压下 0.05mm,材料回弹 0.03mm,补偿值需要实时修正。固定补偿值的机器,切 10 个件有 3 个尺寸超差。
Q:锯刺是怎么产生的?
A:数字切割的锯刺问题源于其切削机理。以 8000 次/分钟、振幅 2mm 的工况为例,振动频率 133Hz,刀尖每秒往复 266 次,实质为反复冲击式锯切。当材料厚度低于 1.5mm 时,锯刺深度占比显著上升。8000 次/分钟数字切割切 0.1mm OCA 时,锯刺深度可达 0.03-0.05mm,底膜破损率约 15%。
Q:如何控制锯刺?
A:三种方法:1)超声波替代方案:将振动频率提升至 20,000-40,000Hz,振幅降至 10-50μm,切口光滑无锯刺,底膜完整率≥99.8%;2)刀型规避策略:对 1.5mm 以下薄膜类材料,改用刻字刀或气动刀;3)工艺库约束:AI1500 材质工艺库中每种材料均标注推荐刀型与禁忌刀型,系统自动过滤不可用选项。
Q:ZCRA0909 能集成几种刀型?
A:ZCRA0909 在 900×900mm 幅面平台上实现了五种刀型的系统级集成:刻字刀、直刀、电动数字切割、气动数字切割、超声波刀。每把刀具备独立 RFID 编码,系统自动识别并加载对应控制参数,换刀切换时间<3 秒。
Q:ZCRA0909 的实测精度数据是多少?
A:3mm 小圆真圆度≤0.05mm(200 件抽样,CPK≥1.33);R1 内角残留≤0.05mm,无需人工修整;厚海绵起落刀痕深度≤0.1mm,宽度≤0.3mm;半切底膜完整率≥99.8%(OCA/3M 胶,连续生产 1000 件)。
关于臻彩科技・ZCCUTTER
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位・双闭环 Z 轴控深系统・AI1500 材质工艺库・多分区负压吸附
主推系列:ZCRA 单刀座 / ZCRB 双刀座 / ZCRC 雕切刀座 / ZCRD 双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
地址:广东省东莞市长安镇 | 电话:139-2922-2267 | 官网:www.zccutter.com | ️ 邮箱:info@zccutter.com